


Știri din industrie
Acasă / Știri / Știri din industrie / Ghidul cumpărătorului centrului de prelucrare verticală CNC: specificații cheie și sfaturi de selecție
Ghidul cumpărătorului centrului de prelucrare verticală CNC: specificații cheie și sfaturi de selecție
 2026.09.02
 Știri din industrie
Două magazine comandă centre de prelucrare verticale în aceeași zi. One cumpără o singură familie de carcase din aluminiu; celelalte planuri de lucru cu matrițe plus un amestec de piese de injecție din plastic. Șase luni mai târziu, un magazin cotează termene de livrare mai rapide, iar celălalt luptă împotriva vibrațiilor axului. Ambele mașini arată similar pe o fișă de date. Diferența se reduce la modul în care fiecare mașină se potrivește cu volumul de lucru real al atelierului său, nu la numele mărcii de pe turnare.
Ce este un centru de prelucrare verticală CNC?
Definiție care contează pe podea
Un centru de prelucrare vertical CNC este o mașină de frezat cu un ax orientat vertical, perpendicular pe masa de lucru. Piesa de prelucrat este prinsă de o masă cu fantă în T, iar axul îndepărtează metalul în timp ce se deplasează de-a lungul axelor X, Y și Z. Aceasta este configurația clasică pentru piese asemănătoare plăcilor, matrițe, dispozitive de fixare și carcase mici până la mijlocii.
Designul vertical funcționează bine pentru multe magazine, deoarece așchii cad din zona de tăiere, lichidul de răcire se scurge în mod natural, iar operatorul poate vedea tăietura fără a se îndoi în jurul mașinii. Numai această vizibilitate ajută la inspecția primară și la depanarea.
Componente standard pe majoritatea VMC-urilor
- Un ax vertical antrenat de o curea sau de un motor direct
- O masă cu fante în T cu o cursă a axei X de până la 1.270 mm sau mai mult
- Un schimbător automat de scule, de obicei cu 12 până la 24 de unelte
- Un controler CNC care coordonează axele liniare
- Masă rotativă opțională pe a patra axă pentru lucru cu mai multe fețe
Ce face bine un VMC și unde este scurt
Concluzia intai: Pentru piesele plate, matrițe și cele mai multe carcase compacte, un VMC este calea cel mai puțin costisitoare pentru îndepărtarea precisă și repetabilă a metalului.
Centrele de prelucrare verticale sunt eficiente atunci când piesele de prelucrat rămân prinse pe suprafața mesei. Axul vertical face ca schimbările sculelor să fie previzibile, strângerea este simplă, iar setările sunt mai rapide pentru prototipuri unice și loturi mici. Gravitația funcționează în favoarea ta: jetoanele cad direct în jos, în loc să se acumuleze în jurul instrumentului.
Când comparați această configurație cu un centru de prelucrare orizontal, diferența devine clară. Un VMC este cea mai bună alegere pentru piesele care stau plat. HMC-urile câștigă atunci când trebuie să prelucrați mai multe fețe ale unei cutii grele, menținând în același timp piesa staționară. Înainte de a plasa o comandă, citiți această comparație între VMC și HMC astfel încât geometria mașinii se potrivește cu familia de piese pe care o executați.
O limitare de reținut: dacă prelucrați cuburi mari care necesită patru sau cinci fețe într-o singură fixare, VMC vă va forța să întrerupeți ciclul și să repoziționați. Acel timp nefuncțional mănâncă avantajul de cost pe care îl obțineți în avans.
Care specificații VMC contează cel mai mult în practică
Concluzia intai: Nu începe cu marca sau prețul. Începeți cu cele trei numere care decid dacă piesele dvs. se potrivesc: cursa pe axa X, viteza și cuplul axului și sarcina maximă pe masă.
Deplasarea axei definește cel mai mare plic al piesei de prelucrat pe care îl puteți manipula. Dacă prelucrați o carcasă din aluminiu de 300×200×150 mm, este suficientă o mașină de 850×500×500 mm. Dar dacă linia dvs. de producție rulează profile de extrudare de 1.200 mm, aveți nevoie de un model cu cursă X mai lungă. A plăti excesul de călătorie care rămâne nefolosit este bani legați în masă termică pe care nu o vei exploata niciodată.
Comportamentul axului este următorul filtru. RPM mare la cuplu scăzut funcționează pentru aluminiu. Lucrările de matriță și oțel necesită un cuplu mai mic în curbă. Un ax acţionat de curea este mai simplu de întreţinut; un ax cu antrenare directă oferă o finisare mai bună a suprafeței la viteze mai mari. Întrebați în mod specific unde își generează mașina banda de cuplu.
Repetabilitate contează mai mult decât precizia absolută a poziționării pentru majoritatea atelierelor de lucru. Precizia absolută vă spune unde merge mașina; repetabilitatea vă spune dacă merge acolo de fiecare dată. Pentru menținerea de zi cu zi a toleranței, repetabilitatea în intervalul de ±5 μm este o țintă practică.
Înainte de a semna o comandă de cumpărare, parcurgeți-l această listă de întrebări de adresat înainte de a cumpăra un VMC , inclusiv compensarea termică, compatibilitatea cu controlerul și disponibilitatea pieselor de schimb.
Potrivirea unui VMC la scenariul dvs. de producție
Concluzia intai: Mărimea lotului, forma piesei și duritatea materialului determină de ce clasă VMC aveți nevoie mai mult decât orice specificație de marketing.
Dacă magazinul dvs. rulează 200 de suporturi de aluminiu pe lună și două cavități de matriță pe lună, acele locuri de muncă nu sunt aceeași mașină. Suporturile doresc viteză și scule ieftine; matrițele doresc rigiditate și capacitate de finisare fină. Un VMC de gamă medie cu un ax cu antrenare directă și o magazie cu 20 de scule le poate acoperi pe ambele fără a investi excesiv.
Pentru lucrări de volum mare la automobile, uitați-vă la timpul ciclului. Fiecare secundă salvată la o operațiune de 90 de secunde se poate adăuga la rezultate semnificative până la sfârșitul unei ture. Pentru lucrul cu matriță, doriți o mașină care să mențină finisarea suprafeței sub sarcină de tăiere constantă, nu una care să sprinteze doar prin trecerile de aer.
Conform sondajelor din industrie, adoptarea VMC se concentrează în jurul matrițelor și matrițelor, pieselor de automobile, prelucrării generale, aerospațiale și electronice. Fiecare segment subliniază mai întâi o specificație diferită.
Domenii de aplicare VMC în funcție de cotă de industrie
Mold & Die 30%
Automobile 25%
Prelucrare generală 20%
Aerospațial 15%
Electronice 10%
Costul adevărat al deținerii unui VMC
Concluzia intai: Prețul de achiziție este doar partea pe care o puteți negocia. Costul pe durata de viață se ascunde în instalare, scule, timpi de nefuncționare și energie.
Instalarea este o surpriză comună. Unele VMC cu tăiere grea au nevoie de o fundație întărită, deoarece masa proprie și forțele de tăiere ale mașinii necesită o podea rigidă. O mașină prost nivelată va pierde rapid calibrarea. Cereți producătorului desenele de fundație înainte de a vă angaja la un aspect.
Sculele și instalațiile sunt următoarea linie bugetară. Un ax de bază cu o magazie cu 24 de scule are nevoie de suporturi de scule, cleme și un presetter pentru a fi util. Pentru magazinele care pornesc de la zero, acel pachet de scule poate reprezenta un plus semnificativ la prețul de achiziție al mașinii.
Consumul de energie variază și în funcție de configurație. Un ax mai mare și un aparat de aer condiționat dulap ridică sarcina chiar și atunci când mașina este inactivă. Dacă fabrica dvs. are doar ture de zi, această diferență poate apărea în factura de utilități în fiecare lună.
Întreținerea este locul în care se arată diferența reală de cost. Rulmenții axului, lubrifierea ghidajului liniar și jocul șurubului cu bile necesită atenție la un program. O mașină mai ieftină, care este oprită timp de o săptămână, poate costa mai mult decât diferența de preț dacă oprește o linie de producție cu un termen limită pentru client.
Cum să alegi VMC potrivit din tehnologia New Era
Concluzia intai: Tehnologia New Era oferă o gamă completă de centre de prelucrare verticală, de la tăiere economică până la tăiere grea, astfel încât decizia devine să potriviți o serie cu piesele dvs., mai degrabă decât să căutați un etaj de producție compatibil.
Pentru fabricile mici care prelucrează aluminiu și oțel moale în loturi modeste, seria economică EV oferă o funcție VMC completă fără supraîncărcare excesivă. Modelele EV850 și EV1060 sunt concepute pentru magazinele care doresc o mașină simplă, cu o amprentă compactă.
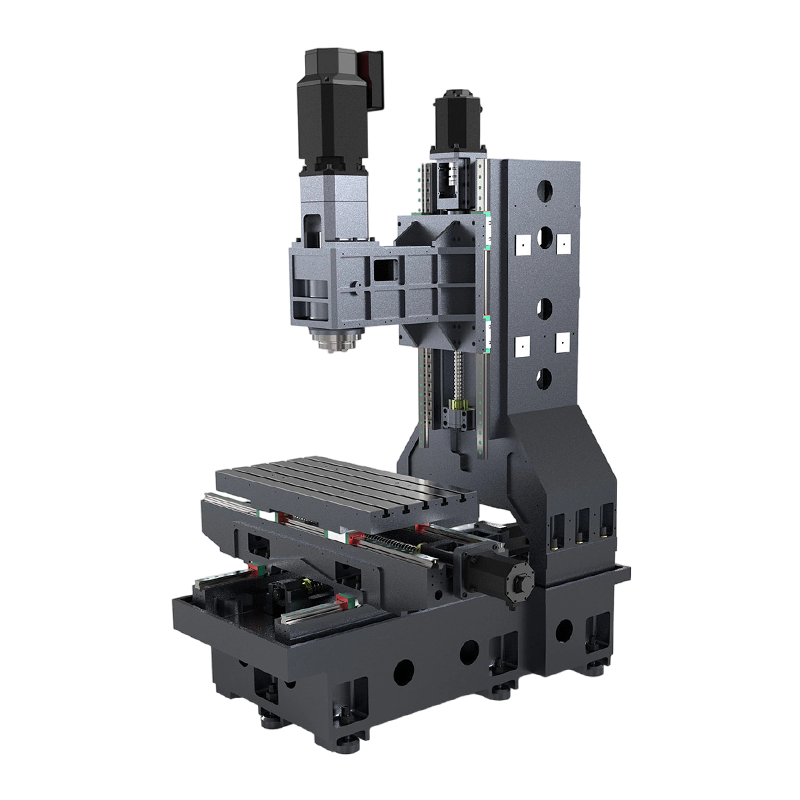 Centru de prelucrare vertical economic EV850 pentru producție în loturi mici Conceput pentru magazinele care prelucrează aluminiu și oțel moale în loturi modeste, EV850 oferă funcționalitate completă VMC, cu o amprentă compactă și acces ușor la întreținere, făcându-l o alegere practică pentru operațiuni care țin cont de costuri. Vizualizare produs →
Magazinele de matrițe și furnizorii aerospațiali au nevoie de un echilibru diferit. Seria VF de înaltă performanță oferă un răspuns mai puternic al axului, finisaje mai bune și tipul de rigiditate care suportă tăierea oțelului călit și trecerile de finisare cu contur lung. Dacă rulați materiale dificile toată ziua, aceasta este clasa în care deviația de toleranță este cel mai probabil să apară prima în piesă, nu în mașină.
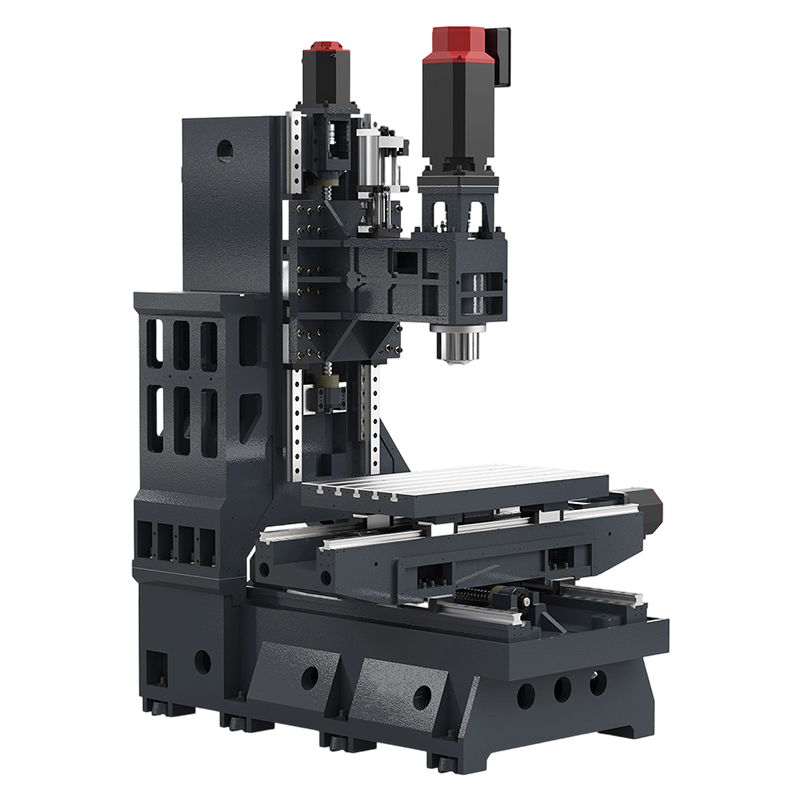 VF85 VMC de înaltă performanță pentru oțel călit și finisare Ideal pentru mucegai și lucrări aerospațiale, VF85 oferă un răspuns îmbunătățit al axului și rigiditate pentru tăierea oțelului întărit și treceri lungi de finisare, ajutând la menținerea toleranțelor strânse chiar și în materiale solicitante. Vizualizare produs →
Pentru extrudări lungi, cadre de șine sau baze mari de matriță, priviți seria cu cursă mare. V127L extinde deplasarea axei X în mod semnificativ, fără a sacrifica amprenta verticală compactă, ceea ce înseamnă că puteți păstra piesele lungi în interiorul plicului, în timp ce le mutați în mod normal în atelier.
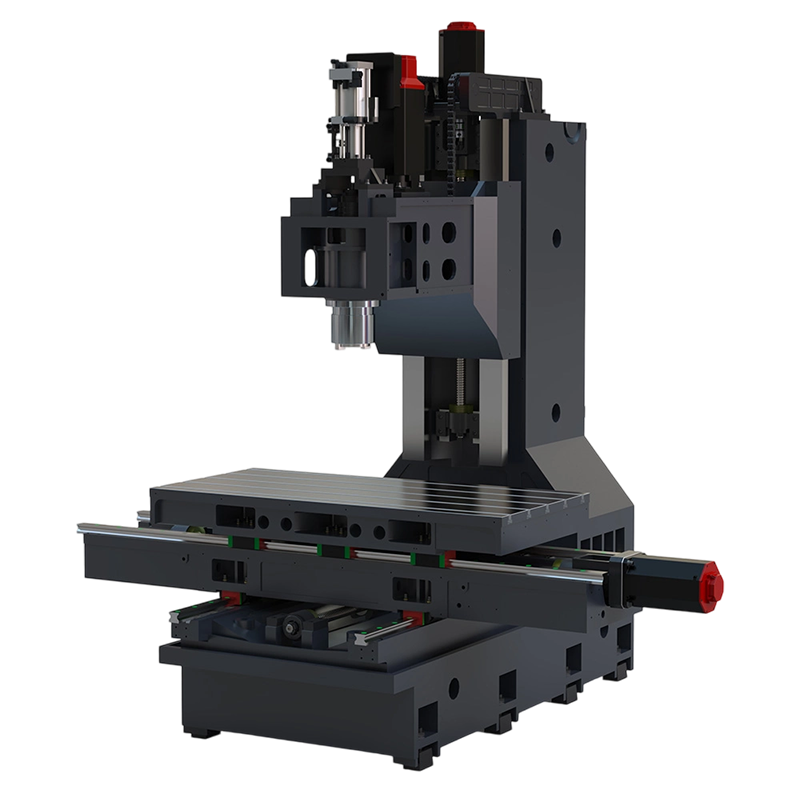 V127L VMC cu cursă mare pentru extrudari lungi și baze de matriță Cu o cursă extinsă a axei X, V127L găzduiește piese lungi fără a sacrifica compactitatea verticală, simplificând manipularea și permițând prelucrarea eficientă a cadrelor șinelor, a extrudărilor și a bazelor mari de matriță. Vizualizare produs →
Mașinile cu patru direcții pe axa Y, cum ar fi V138L și V158F, adaugă rigiditate pentru forțele mari de frezare și matrițe mari. Dacă piesele dumneavoastră necesită tăieturi adânci pe oțel gros, această clasă vă oferă suportul necesar pentru a îndepărta metalul fără vibrații.
Alegerea VMC potrivită: Ghid de decizie rapidă
Concluzia intai: Potriviți seria de mașini cu familia dvs. tipică de piese, nu cu cea mai mare piesă pe care ați prelucrat-o vreodată.
Notează-ți primele cinci piese de prelucrat. Pentru fiecare, înregistrați dimensiunea plicului, materialul, cantitatea lotului și toleranța necesară. Apoi comparați cu tabelul de mai jos. Acest exercițiu simplu filtrează mai multe achiziții greșite decât orice zi demonstrativă.
| Seria VMC | Puncte tari primare | Cele mai bune aplicații |
|---|---|---|
| EV850 / EV1060 | Compact, economic, operare usoara | Piese din aluminiu, console, loturi mici |
| VF85 / VF116 | Răspuns mai mare al axului, contururi mai rapide | Cavități de matriță, oțel călit, aerospațial |
| V127L / VF138 | Cursă extinsă pe axa X, suprafață mare a mesei | Extrudari lungi, rame șine, plăci mari |
| V138L / V158F | Patru căi pe axa Y, rigiditate grea | Forme mari, tăieturi adânci, sarcini puternice de frezare |
Întreținere VMC și performanță pe termen lung
Concluzia intai: Un VMC care primește curățare zilnică și calibrare lunară își păstrează toleranța ani de zile; unul care este ignorat îl pierde repede.
Păstrați conicitatea axului curată și ștersă după fiecare schimb. Așchiile lăsate în apropierea conicității se pot transfera pe suportul de scule și pot cauza curățarea, care afectează direct finisarea suprafeței și diametrul găurii. Același lucru este valabil și pentru ghidajele liniare ale mașinii, care au nevoie de lubrifiere regulată conform intervalului producătorului.
Verificări preventive asupra șuruburilor cu bile și a câștigurilor servo ar trebui să aibă loc cel puțin trimestrial. Multe magazine constată că o simplă verificare a calibrării laser o dată sau de două ori pe an detectează deviația termică și dezalinierea axelor înainte de a produce piese casate. Pașii mici de îngrijire costă puțin; rulmenții uzați de arbore sunt scumpi de înlocuit în liniște.
Întrebări frecvente despre centrele de prelucrare verticale CNC
Î1: Pentru ce este utilizat un centru de prelucrare vertical CNC?
Un VMC este utilizat pentru frezare, găurire, filetare și conturare a pieselor plate sau scurte, inclusiv matrițe, dispozitive de fixare și carcase. Este o mașină de tăiat metal de uz general pentru piese de prelucrat mici până la mijlocii.
Î2: Care este diferența dintre VMC și HMC?
Un VMC are un ax vertical și funcționează cel mai bine pe piesele prinse plat pe o masă. Un HMC are un ax orizontal și se potrivește cutii mari sau piese cu mai multe fețe în care prelucrarea tuturor părților într-o singură configurație este o prioritate.
Î3: Care sunt principalele avantaje ale unui VMC?
Cost mai mic în comparație cu HMC, îndepărtare mai bună a cipurilor datorită gravitației, configurare mai ușoară și vizibilitate a pieselor și complexitate mai mică de întreținere. Acestea îl fac potrivit pentru atelierele de lucru și camerele de scule.
Î4: Cum aleg VMC-ul potrivit pentru magazinul meu?
Începeți cu dimensiunea piesei, volumul lotului, duritatea materialului și intervalul de toleranță. Apoi potriviți deplasarea axei, viteza axului, sarcina mesei și capacitatea magaziei de scule la aceste cerințe.
Î5: Ce întreținere necesită un VMC?
Curățarea zilnică a conicei axului și a fantelor în T de masă, lubrifiere regulată a ghidajului, verificări periodice ale șuruburilor cu bile și calibrare anuală cu laser pentru precizia de poziționare.
Î6: Care este cel mai frecvent motiv pentru care precizia VMC variază în timp?
Expansiunea termică este cauza principală. Modificările temperaturii camerei sau tăierea continuă lungă încălzesc corpul mașinii. Compensarea termică a arborelui este caracteristica care menține precizia stabilă în timpul zilei.


Dacă sunteți interesat de produsele noastre, vă rugăm să ne consultați.
DETALII DE CONTACT
Nantong New Era Technology Co., LTD
- Parc industrial de cinci stele, districtul Chongchuan, orașul Nantong, provincia Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produse
Link rapid
Terminal mobil
NANTONG NEW ERA TECHNOLOGY CO., LTD Toate drepturile rezervate. Producători de centre de prelucrare CNC Fabrică de centre de prelucrare din China
