


Știri din industrie
Acasă / Știri / Știri din industrie / Tipuri EDM explicate: Un ghid practic pentru clasele de mașini EDM cu sinker CNC
Tipuri EDM explicate: Un ghid practic pentru clasele de mașini EDM cu sinker CNC
 2026.08.26
 Știri din industrie
Întrebați zece manageri de săli de scule ce mașină EDM folosesc și veți auzi zece variante ale aceluiași răspuns: găurire, sârmă sau găuri. Partea care derutează noii cumpărători este nivelul de control imprimat pe mașină - ZNC, PNC sau CNC. Dacă munca dumneavoastră implică o cavitate oarbă a matriței cu un electrod modelat, decizia practică este de obicei nivelul de control, nu familia de proces. Acest ghid începe cu principalele tipuri de proces EDM, apoi compară cele trei arhitecturi de control EDM sinker și arată care dintre ele se potrivește unui buget și volum de lucru tipic de magazin.
Prezentare generală a tipurilor de electroerozare: foraj cu platine, sârmă și găuri
Prelucrarea cu descărcare electrică îndepărtează materialul cu scântei controlate între doi electrozi. O electroeroziune cu scufundare formează forma unui electrod pre-prelucrat în piesa de prelucrat sub fluid dielectric. EDM cu sârmă taie o cale printr-o piesă de prelucrat solidă folosind un fir subțire alimentat. EDM pentru găurire folosește un electrod tubular rotativ pentru a face găuri adânci, cu diametru mic. Micro EDM reduce același principiu la caracteristici foarte mici. Printre acestea, EDM cu scufundare este cea mai comună alegere pentru cavitățile matriței, deoarece poate produce buzunare oarbe, nervuri și suprafețe texturate la care firul nu poate ajunge.
| Tip EDM | Proces | Cel mai bun pentru | Electrod | Rezultat tipic |
|---|---|---|---|---|
| Sinker EDM | Electrodul format erodează o cavitate | Cavități de matriță, matrițe, forme complexe 3D | Bloc de grafit sau cupru | Cavități oarbe cu finisaj fin sau texturat |
| EDM cu fir | Sârma care se deplasează taie piesa | Matrice de ștanțare, instrumente de perforare de precizie | Sârmă din alamă sau zincată | Margini curate și precizie dimensională ridicată |
| Perforarea gaurilor EDM | Electrodul tubului rotativ arde o gaură adâncă | Găuri de răcire, găuri de pornire pentru filetarea firelor | Electrod tubular din alamă sau cupru | Găurire rapidă în găuri adânci, cu mai puține bavuri |
| Micro EDM | Electrozi miniaturali cu energie de descărcare scăzută | Micro matrite, duze, componente medicale | Micro tijă sau electrod tub | Detalii foarte fine și caracteristici mici |
Compensațiile nu sunt doar despre formă. EDM cu sârmă nu are forță laterală și produce margini foarte curate, dar are nevoie de o gaură de pornire și decupează doar prin caracteristici. Sinker EDM excelează atunci când un electrod poate ajunge direct la o cavitate complexă. Pentru magazinele care își evaluează prima mașină, mașini EDM cu platine rămâne cel mai flexibil punct de intrare deoarece un singur electrod poate fi reutilizat pentru un lot de cavități identice.
Într-o electroeroziune cu scufundare, principiul de lucru este simplu: un cap servo ține electrodul, rezervorul dielectric înconjoară zona de prelucrare, iar piesa de prelucrat stă pe masă cu un efer de scânteie controlat între electrod și suprafața piesei.
Vedere izometrică simplificată a unui sistem EDM cu platine.
Niveluri de control EDM Sinker: ZNC, PNC și CNC
Odată ce v-ați hotărât cu EDM cu scufundare, sistemul de control definește capacitatea mașinii, prețul și nivelul de calificare a operatorului pe care îl cere. Trei arhitecturi de control sunt comune pe piață: ZNC, PNC și CNC. Ele au aceeași bază mecanică, dar diferă în ceea ce privește cât de mult din secvența de prelucrare este automatizată.
Mașini ZNC: Poziționare manuală cu o axă Z automată
ZNC înseamnă control numeric pe axa Z. Mașina gestionează automat adâncimea de scânteie, în timp ce operatorul poziționează X și Y manual și gestionează configurarea electrozilor. Aceasta este cea mai simplă arhitectură EDM cu scufundare și o opțiune practică pentru încăperile de scule cu instalatori experimentați și volume reduse de producție. Dacă fluxul dvs. de lucru este în loturi mici, un format compact ZNC-450 EDM cu platina vă oferă un ciclu de scânteie controlat fără o investiție de control de vârf.
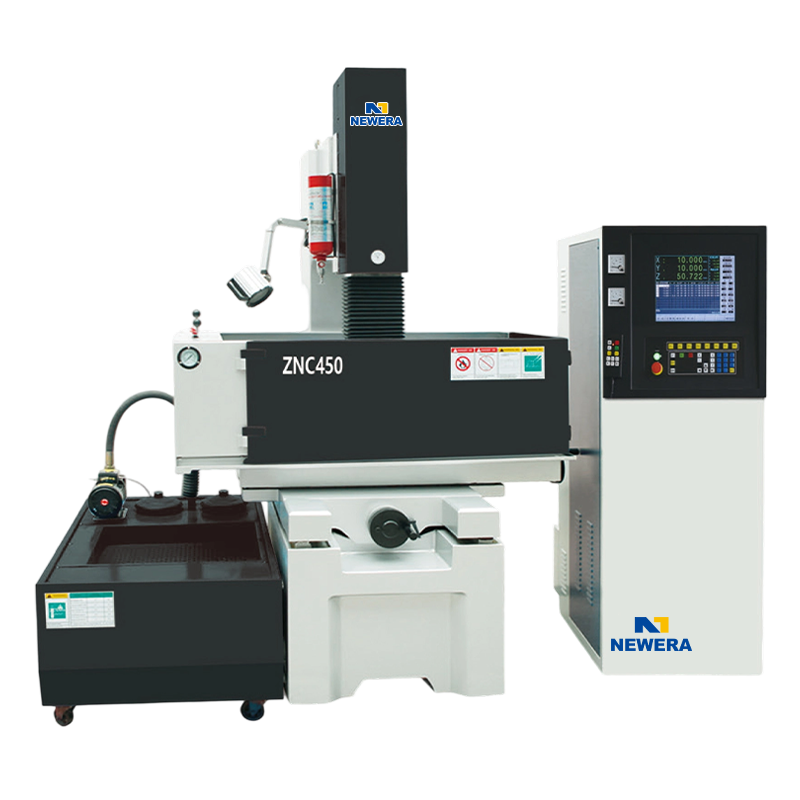 ZNC 450 EDM Mașină de scufundare a matrițelor/Sinker EDM Producători, Companie - Nantong Nou Nantong New Era Technology Co., Ltd este China OEM/ODM ZNC 450 EDM Die Sinking Machine/Sinker EDM producători și companie, sistem de ceață de... Vizualizare produs →
Mașini PNC: Poziții și secvențe programate
Mașinile PNC adaugă memorie și poziționare programabilă. Operatorul poate stoca pozițiile electrozilor, adâncimile de scânteie și secvențele de spălare, ceea ce reduce timpul de instalare atunci când o matriță are mai multe cavități. Pentru magazinele care produc loturi mai mari sau lucrări repetate frecvente, automatizarea a PNC-450 EDM cu platine oferă, de obicei, se returnează rapid prin cicluri mai consistente și mai puțină supraveghere.
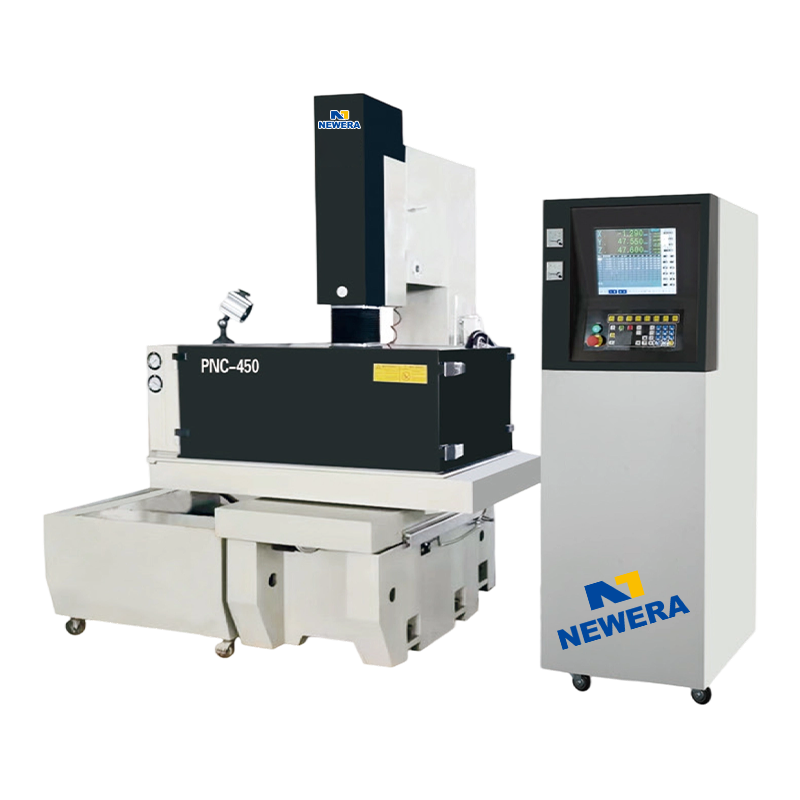 PNC 450 EDM Mașină de scufundare a matrițelor/Sinker EDM Producători, Companie - Nantong Nou Nantong New Era Technology Co., Ltd este China OEM/ODM PNC 450 EDM Die Sinking Machine/Sinker EDM producători și companie, sistem de ceață de... Vizualizare produs →
Mașini CNC: prelucrare completă cu mai multe axe
EDM-urile CNC cu sinker duc conceptul mai departe cu o coordonare completă pe mai multe axe. Controlul poate conduce X, Y, Z și axe rotative suplimentare, poate orbita electrodul pentru a îmbunătăți spălarea, pentru a crea eroziune conică sau elicoidală și pentru a sprijini funcționarea nesupravegheată cu sisteme de schimbare a sculelor. Aceasta este categoria pe care trebuie să o alegeți pentru prelucrarea matrițelor și matrițelor de înaltă precizie, unde repetabilitatea și execuțiile lungi nesupravegheate justifică prețul mai mare. O mașină din această clasă, cum ar fi CNC-540 EDM cu platina , mută efortul de configurare de la operator la programul CAM.
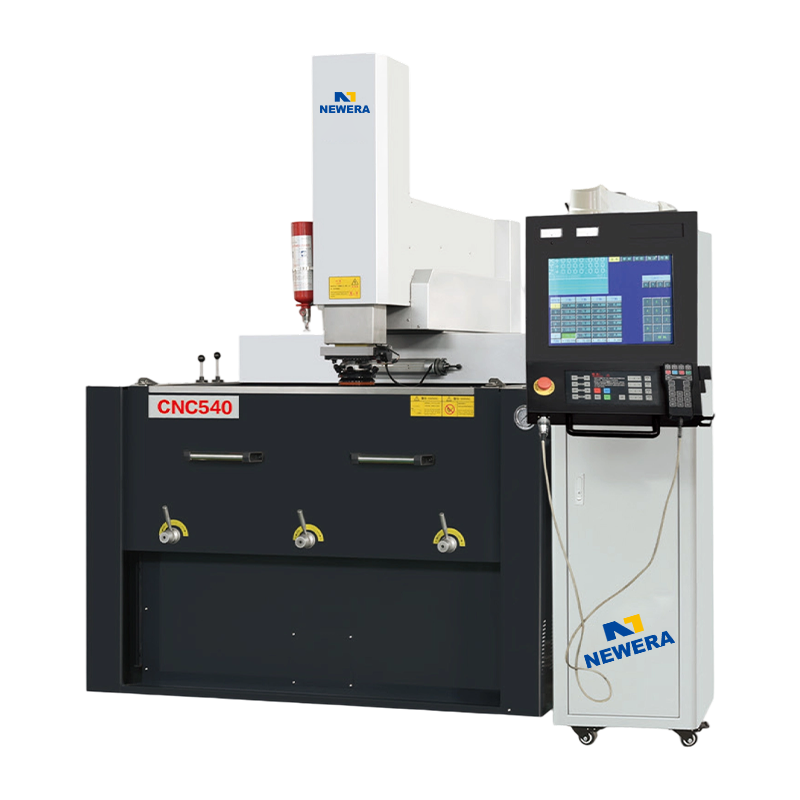 CNC 540 EDM Mașină de scufundare/Sinker EDM Producători, Companie - Nantong Nou Nantong New Era Technology Co., Ltd este China OEM/ODM CNC 540 EDM Die Sinking Machine/Sinker EDM producători și companie, The high rigid... Vizualizare produs →
Comparație relativă a nivelurilor de control ZNC, PNC și CNC. Scorul de preț mai mare înseamnă o mașină mai scumpă.
Cum să alegeți tipul EDM potrivit
Nu există un răspuns universal. Decizia ar trebui să înceapă cu geometria piesei și apoi să treacă la volumul de producție. În industria de prelucrare, cea mai fiabilă abordare este să potriviți mai întâi familia de proces cu forma caracteristicii, apoi alegeți nivelul de control în funcție de câte ore va funcționa efectiv mașina.
- Cavitățile oarbe cu electrozi formați îndreaptă către EDM cu scufundare.
- Contururile tăiate din oțel întărit se îndreaptă spre electroeroziune cu sârmă.
- Găurile adânci de răcire sau găurile pentru filetarea sârmei indică EDM de găurire.
- Mixarea ridicată și lucrările repetate frecvente fac o mașină PNC atractivă.
- Operațiunea nesupravegheată non-stop este locul în care CNC își câștigă prima.
- Operatorii cu volum redus și cu înaltă calificare pot obține rezultate bune cu ZNC.
Înainte de a aproba un buget, examinați ce a Sinker EDM se poate descurca în mod realist astfel încât să nu cumpărați prea mult precizie sau să subdimensionați rezervorul de lucru.
Întrebări frecvente despre tipurile EDM
Care este diferența dintre EDM și EDM sinker?
EDM este familia mai largă de procese. Sinker EDM este tipul specific care folosește un electrod în formă pentru a eroda o cavitate într-o piesă de prelucrat.
Care sunt cele trei tipuri principale de EDM?
Cele trei tipuri principale sunt EDM prin scufundare, EDM cu sârmă și EDM cu forare. Micro EDM este uneori listat ca o a patra categorie.
Ce tip EDM este cel mai bun pentru fabricarea matrițelor?
Sinker EDM este de obicei cea mai potrivită pentru cavitățile matriței, deoarece poate produce forme oarbe și complexe cu un electrod format.
Ce înseamnă ZNC într-o mașină EDM?
ZNC înseamnă că axa Z este controlată numeric, în timp ce X și Y sunt poziționate manual. Este arhitectura de control entry-level.
O mașină CNC EDM merită costul suplimentar?
Pentru magazinele care rulează matrițe cu mai multe cavități sau schimburi nesupravegheate, mașinile CNC se rambursează de obicei printr-un cost mai mic al forței de muncă și o repetabilitate mai bună.
Poate face EDM cu sârmă o cavitate oarbă?
Nu. EDM cu sârmă taie doar piesa de prelucrat, așa că o cavitate oarbă necesită în mod normal o electroeroziune cu plată cu un electrod format.


Dacă sunteți interesat de produsele noastre, vă rugăm să ne consultați.
DETALII DE CONTACT
Nantong New Era Technology Co., LTD
- Parc industrial de cinci stele, districtul Chongchuan, orașul Nantong, provincia Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produse
Link rapid
Terminal mobil
NANTONG NEW ERA TECHNOLOGY CO., LTD Toate drepturile rezervate. Producători de centre de prelucrare CNC Fabrică de centre de prelucrare din China
