


Știri din industrie
Acasă / Știri / Știri din industrie / Ce ar trebui să iau în considerare înainte de a cumpăra un VMC?
Ce ar trebui să iau în considerare înainte de a cumpăra un VMC?
 2026.07.30
 Știri din industrie
Răspuns rapid: Ce ar trebui să iau în considerare înainte de a cumpăra un VMC?
Înainte de a cumpăra un centru de prelucrare vertical , răspunsul scurt este următsauul: potriviți puterea axului și intervalul de viteză cu mixul dvs. de materiale, confirmați dimensiunea mesei și deplasarea axei care acoperă cel mai mare plic al piesei dvs., verificați rigiditatea structurală a designului turnării și ghidajului, revizuiți capacitatea schimbătorului automat de scule și confirmați că platforma de control CNC se potrivește fluxului dvs. de lucru de programare. Precizia poziționării, gestionarea lichidului de răcire și a așchiilor, pregătirea pentru automatizare și mediul de producție al furnizorului completează lista. A Mașină VMC este un activ de producție de lungă durată, astfel încât decizia se referă rareori la un singur număr de fișă de specificații. Este vorba despre modul în care se comportă întreaga configurație în amestecul de piese, modelul de schimbare și aspectul podelei.
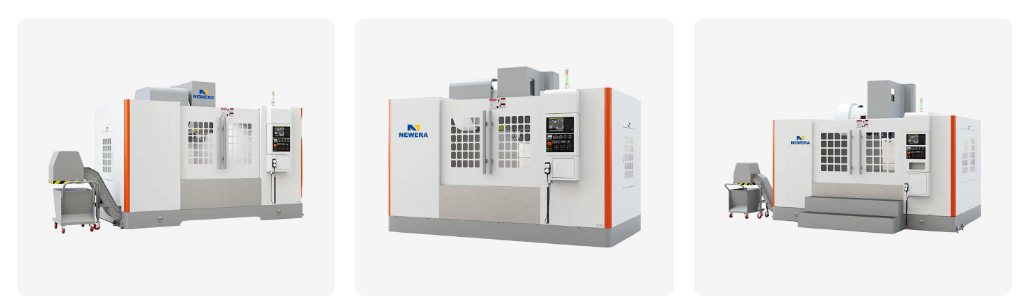
Secțiunile de mai jos parcurg fiecare factor în detaliu, cu intervale de referință, diagrame de comparație și o listă de verificare a evaluării furnizorilor pe care cumpărătorii o folosesc în mod obișnuit atunci când restrâng opțiunile.
- Puterea axului, intervalul de viteză și cuplul potrivite cu materialul dvs. tipic
- Dimensiunea mesei și deplasarea axei în raport cu partea cea mai mare a plicului dumneavoastră
- Rigiditate structurală a turnării, ghidajelor și designului nervurilor
- Capacitatea schimbătorului de scule și viteza de schimbare a sculelor din partea ta complexitatea
- Platforma de control CNC și cum se potrivește fluxului dvs. de lucru de programare existent
- Acuratețea poziționării și repetabilitate necesare pentru clasa ta de toleranță
- Compatibilitate automatizare pentru schimbătoare de paleți, încărcare robot sau alimentare cu bare
- Istoricul producției furnizorilor si suport tehnic post vanzare
Puterea axului, intervalul de viteză și cuplul potrivite pieselor dvs. de prelucrat
Axul este partea a centru de prelucrare vertical care decide cel mai direct ce poți tăia, cât de repede și cât de curat. Un ax ales fără referire la amestecul dvs. de materiale tinde să lase fie viteza, fie cuplul pe masă, iar cumpărătorii descoperă adesea acest lucru numai după ce mașina este deja pe podea. Ajută să gândiți mai degrabă trei clase mari de arbore decât un singur număr.
Axe standard de cuplu
Funcționând aproximativ între 6.000 și 10.000 rpm, această clasă favorizează cuplul la viteză joasă și medie, care se potrivește degroșării oțelului, fontei și oțelului de matriță generală, unde sarcina așchiilor contează mai mult decât viteza de suprafață. Magazinele care efectuează îndepărtări mai grele de materiale feroase înclină de obicei către această clasă.
Axe echilibrate cu viteză medie
Extinzându-se de la aproximativ 10.000 la 15.000 rpm, această gamă este o valoare implicită comună pentru etajele de producție mixte care rulează atât componente din oțel, cât și piese din aluminiu prin același Mașină VMC . Este mai degrabă o cale de mijloc practică decât o alegere de specialitate.
Axe de mare viteză
De la 15.000 până la 24.000 rpm și ocazional mai mult, cuplul scade la vârful gamei în schimbul vitezei de suprafață. Această clasă se potrivește pieselor structurale din aluminiu, electrozilor de grafit și finisajelor fine ale matrițelor unde calitatea suprafeței depinde de viteza axului mai degrabă decât de forța brută de tăiere.
| Clasa fusului | Interval tipic de viteză | Caracter de cuplu | Cel mai potrivit material |
|---|---|---|---|
| Cuplu standard | 6.000 până la 10.000 rpm | Cuplu de torsion redus mai mare | Oțel, fontă, oțel matriță |
| Viteză medie echilibrată | 10.000 până la 15.000 rpm | Echilibrat pe toată gama | Productie mixta de otel si aluminiu |
| Viteză mare | 15.000 până la 24.000 rpm | Cuplu mai mic aproape de viteza maximă | Finisare aluminiu, grafit, matriță |
Dimensiunea mesei, deplasarea axei și amprenta totală a mașinii
Dimensiunea mesei și deplasarea X, Y, Z decid cea mai mare parte pe care o puteți rula, dar ele decid și cât spațiu pe podea, spațiul liber al macaralei și lățimea culoarului va ocupa mașina în atelierul dumneavoastră. A mic centru de prelucrare vertical este popular în sălile de scule și magazinele de prototipuri tocmai pentru că menține amprenta compactă, acoperind totuși dimensiunile comune ale suportului, plăcii și carcasei.
Deplasarea axei X de referință în funcție de clasa de mărime a centrului de prelucrare vertical
| Clasa VMC | Dimensiunea mesei (aproximativ) | X / Y / Z Călătorie |
|---|---|---|
| Mic centru de prelucrare verticală | 600 x 400 mm | 500 / 400 / 400 mm |
| Centru de prelucrare vertical standard | 1000 x 500 mm | 1000 / 500 / 600 mm |
| Centru mare de prelucrare verticală | 1500 x 800 mm și mai sus | 1600 / 800 / 800 mm |
Dincolo de numerele brute, verificați înălțimea cârligului macaralei, accesul stivuitorului la panourile frontale și laterale și spațiul liber pentru ca ușile dulapului electric să se deschidă complet în timpul întreținerii. Mulți cumpărători dimensionează corect mașina, dar uită de spațiul de service din jurul ei, ceea ce obligă apoi o schimbare incomodă a aspectului mai târziu.
Rigiditatea structurală, proiectarea turnării și controlul vibrațiilor
Rigiditatea determină modul în care a centru de prelucrare vertical se comportă mai degrabă la sarcina de tăiere reală decât la ralanti. O mașină care arată identic pe hârtie cu un model concurent poate încă zgudui, devia sau pierde calitatea finisajului odată ce începe o trecere grea de degroșare, iar diferența se datorează de obicei la designul turnării, mai degrabă decât la dimensiunea motorului.
Căutați o bază de coloană largă, nervuri interioare groase sub masă, design termic simetric între părțile din stânga și dreapta ale coloanei și o construcție cu direcție sau ghidaj liniar dimensionată adecvat pentru adâncimea de tăiere tipică. Căile de ghidare favorizează, în general, stabilitatea grea de degroșare, în timp ce căile de ghidare liniare favorizează viteza de deplasare rapidă și frecarea mai mică. Nici unul nu este universal mai bun; alegerea corectă depinde dacă amestecul dvs. de piese înclină spre îndepărtarea grea de stoc sau treceri de finisare mai rapide și mai ușoare.
Vibrații și stabilitate termică
Întrebați cum gestionează carcasa axului căldura în timpul de funcționare prelungit, deoarece creșterea termică a axului este una dintre cele mai frecvente cauze ale derivei dimensionale pe o tură lungă. O turnare bine cu nervuri combinată cu o manta de răcire a arborelui reduce decalajul dintre prima parte de pe mașină dimineața și cea de două sute mai târziu în schimb.
Capacitatea schimbătorului automat de scule și viteza de schimbare a sculelor
Schimbătorul automat de scule sau ATC este locul în care timpul ciclului este adesea câștigat sau pierdut pe piesele complexe. Două cifre contează cel mai mult: capacitatea magaziei, care este câte unelte poate ține mașina pregătită, și timpul de schimbare a unealtă la sculă, care este cât de repede schimbă mașina între operații.
Capacitatea magaziei de scule de referință în funcție de cerința de mix de producție
Un magazin care rulează un număr mic de piese repetate rareori are nevoie de mai mult de șaisprezece până la douăzeci de poziții de scule. Un atelier de lucru mixt, care decupează multe numere de piese diferite pe săptămână, beneficiază de o revistă mai mare, deoarece mai puține schimburi de scule manuale în timpul zilei de lucru se traduce direct în mai mult timp de funcționare a axului. Viteza de schimbare a unealtă la sculă contează cel mai mult pentru piesele cu schimbarea frecventă a sculei, cum ar fi cavitățile detaliate ale matriței sau piesele cu multe caracteristici mici.
Sistem de control CNC și interfață de programare
Platforma de control de pe a Mașină VMC modelează experiența zilnică a operatorului mai mult decât aproape orice altă componentă. Un ax capabil, asociat cu un control pe care programatorii dvs. îl consideră dificil să lucreze, va avea performanțe slabe în foaia de specificații în practică.
Sisteme de răcire, evacuare a așchiilor și proiectarea carcasei
Livrarea lichidului de răcire și gestionarea așchiilor apar rar în partea de sus a listei de verificare a cumpărătorului, dar ele afectează în mod direct durata de viață a sculei, consecvența timpului ciclului și cât de multă muncă de curățare manuală absoarbe un magazin în fiecare schimb.
Opțiuni de livrare a lichidului de răcire
Lichidul de răcire de inundare se ocupă de majoritatea lucrărilor generale de frezare, în timp ce lichidul de răcire prin ax devine important pentru găurirea găurilor adânci și filetarea unde curățarea așchiilor la adâncime este altfel dificilă. Opțiunile de lichid de răcire de înaltă presiune ajută la spargerea așchiilor în materialele gumose sau lungi.
Evacuare cip și incintă completă
Un transportor de așchii de tip șurub sau cu bandă balamată menține așchiile să se deplaseze în mod automat din zona de lucru, în loc să necesite greblarea manuală în timpul pauzelor. O zonă de lucru complet închisă reduce expunerea la ceața de lichid de răcire în atelier și menține deșeurile conținute, ceea ce contează mai mult pe măsură ce viteza axului și rata de îndepărtare a materialului cresc.
Precizia poziționării și repetabilitate
Precizia poziționării descrie cât de aproape se apropie mașina de o coordonată comandată, în timp ce repetabilitatea descrie cât de constant revine la același punct în mai multe cicluri. Pentru majoritatea lucrărilor generale, repetabilitatea contează mai mult de la o zi la alta, deoarece determină consecvența parte-la-parte într-o rulare de producție pe un mașină VMC de precizie .
- 0,010 mm Repetabilitate tipică, clasa economică
- 0,006 mm Repetabilitate tipică, clasă standard
- 0,003 mm Repetabilitate tipică, clasă de precizie
Valorile mai mici indică o repetabilitate mai strânsă între clasele de mașini
Metoda de feedback joacă un rol direct aici. Sistemele cu buclă semiînchisă se bazează pe un encoder rotativ la motor pentru a deduce poziția, în timp ce sistemele cu buclă închisă adaugă o scară liniară pe axa însăși pentru a măsura poziția actuală a mesei, care compensează uzura șurubului cu bile și expansiunea termică în timp. Cumpărătorii care vizează o clasă de toleranță strictă pe a mașină VMC de precizie ar trebui să întrebe în mod specific ce metodă de feedback este potrivită, mai degrabă decât să o presupună doar din nivelul prețului.
Compatibilitate cu automatizări: Schimbătoare de paleți, încărcare robot și alimentare cu bare
Chiar dacă automatizarea nu face parte din achiziția dumneavoastră inițială, merită să confirmați dacă arhitectura mașinii o acceptă mai târziu. Adăugarea automatizării unei mașini care nu a fost niciodată proiectată pentru aceasta este mult mai dificilă decât să începeți cu porturile de acces potrivite și cu interfața de control din prima zi.
- Încărcare manuală cu un singur operator care îngrijește o singură mașină, potrivită pentru volum redus sau piese foarte variate
- Integrarea celulei robot, în care un braț robot cu șase axe încarcă și descarcă piesele dintr-un dispozitiv în timp ce operatorul gestionează mai multe mașini simultan
- Sisteme de bazine de paleți, în care paleții preîncărcați fac coadă automat, astfel încât axul să continue între vizitele operatorului
- Funcționare extinsă nesupravegheată sau stingere, combinând piscine de paleți, sondarea în proces și monitorizarea duratei de viață a sculei pentru producția peste noapte
Potrivirea tipului VMC la aplicația dvs.: fabricarea matrițelor, piese auto și prelucrarea generală
Nu toate aplicațiile cântăresc aceiași factori în mod egal. Un magazin concentrat pe VMC pentru fabricarea matrițelor acordă prioritate rigidității și repetabilității față de producția brută, în timp ce un magazin rulează un piese auto mașină VMC de obicei, linia prioritizează timpul ciclului, gradul de pregătire pentru automatizare și debitul consecvent pe perioade lungi de producție.
- Mic centru de prelucrare verticală
- Centru de prelucrare vertical standard
- Precizie / Custom Vertical Machining Center
| Tip VMC | Aplicație primară | Puterea cheie |
|---|---|---|
| Mic centru de prelucrare verticală | Magazine de prototipuri, camere de scule | Amprentă compactă, cerere mai mică de spațiu pe podea |
| Centru de prelucrare vertical standard | Atelier general, piese auto VMC utilaje | Viteză, deplasare și rigiditate echilibrate |
| Precizie / Custom VMC | VMC pentru fabricarea matrițelor, detail parts | Repetabilitate strânsă, stabilitate termică |
Evaluarea unui producător sau furnizor de centru de prelucrare verticală
Specificațiile spun o parte din poveste, dar fundalul de producție al unui centru de prelucrare vertical manufacturer or centru de prelucrare vertical supplier spune restul. Două mașini cu specificații aproape identice pot funcționa în continuare foarte diferit pe parcursul anilor de funcționare, în funcție de cât de consecvent sunt construite și susținute.
| Zona de evaluare | Ce să cauți |
|---|---|
| Istoricul producției | Ani de zile proiectând și producând în mod activ modele de mașini, aprovizionarea proprie cu componente |
| Capacitate de personalizare | Suport pentru cereri OEM și ODM, opțiuni configurabile de ax, tabel și control |
| Suport post-vânzare | Disponibilitate de îndrumare tehnică, acces la piese de schimb, suport de diagnosticare la distanță |
| Consecvența producției | Geometrie repetabilă și proces de calibrare în toate unitățile de producție |
| Documentare | Manuale clare de operare, programe de întreținere, referințe de cablare și parametri |
Cumpărători care caută un centru de prelucrare vertical personalizat configurația ar trebui să confirme la începutul discuțiilor dacă furnizorul poate ajusta conicitatea axului, dimensiunea mesei, controlul preferinței mărcii și interfața de automatizare ca un producător personalizat de VMC , mai degrabă decât să descoperi limitele flexibilității târziu în proces.
Greșeli obișnuite de evitat atunci când selectați o mașină VMC
- Subdimensionarea puterii axului pentru cel mai greu material din amestecul de piese, mai degrabă decât pentru munca medie
- Ignorarea autorizației de service în jurul mașinii pentru ușile dulapurilor, accesul la rezervorul de lichid de răcire și automatizarea viitoare
- Privind filtrarea lichidului de răcire nevoile pentru așchiile de material specifice care sunt generate
- Alegerea exclusiv pe baza cifrelor de viteză din titlu în timp ce săriți peste revizuirea rigidității și repetabilității
- Subestimarea timpului de formare a operatorului necesare pentru o interfață de control necunoscută
- Tratarea unui aparat VMC accesibil Căutați ca motiv pentru a sări peste examinarea rigidității sau a preciziei, atunci când abordarea mai utilă este identificarea specificațiilor care contează de fapt pentru mixul dvs. de piese înainte de a compara opțiunile
Cererea industriei și de ce centrele de prelucrare verticale rămân o investiție de bază
Cererea de centre de prelucrare verticale a rămas rezistentă, deoarece acestea acoperă o gamă largă de geometrii de piese cu o amprentă relativ compactă. Analiza pieței din industrie proiectează ca segmentul global al centrelor de prelucrare verticală să se extindă de la o estimare 7,6 miliarde USD în 2025 până la aproape 9,9 miliarde USD până în 2031 , reflectând o creștere anuală constantă (Sursa: Prognoza pieței centrului de mașini verticale, 2026 până în 2031). Cercetarea separată a industriei plasează segmentul vertical la aproximativ 61 la sută cotă a pieței mai largi a centrelor de prelucrare în 2026, o reflectare a cât de mulți producători favorizează flexibilitatea și eficiența costurilor configurațiilor verticale față de alte tipuri de mașini (Sursa: Dimensiunea și oportunitățile pieței centrelor de prelucrare, 2026 până în 2033).
- 9,9 miliarde USD Valoarea proiectată a segmentului VMC până în 2031
- 61% Ponderea pe segmentul vertical al centrelor de prelucrare, 2026
- 45% Cota din Asia Pacific din cererea de centre de prelucrare, 2026
Această creștere este determinată în mare măsură de producția de componente pentru automobile, de prelucrarea matrițelor și matrițelor și de prelucrarea industrială generală, trei domenii în care un centru de prelucrare vertical rămâne o alegere practică implicită pentru producătorii care cântăresc flexibilitatea față de spațiul de podea și timpul de instalare.
Despre Nantong New Era Technology Co., LTD
Nantong New Era Technology Co., LTD s-a specializat în dezvoltarea, proiectarea și producerea de mașini cu control numeric și mașini-unelte CNC de mai bine de douăzeci de ani, susținută de o echipă dedicată în dezvoltarea tehnologiei, producție și servicii de vânzări. Ca a Mașină VMC manufacturer operarea unui stabilit centru de prelucrare vertical factory în China, compania a absorbit continuu evoluțiile tehnice avansate din țară și din străinătate, devenind un producător cu o capacitate completă de producție și asamblare.
Lucrează atât ca OEM Producator centru de prelucrare verticala și un ODM Mașină VMC China partener, Nantong New Era Technology se concentrează pe oferirea clienților cu soluții practice și o calitate constantă a produsului susținută de un serviciu receptiv, indiferent dacă cerințele sunt o configurație standard sau o configurație mai personalizată prin intermediul acestuia. Producator de centre de prelucrare verticale CNC capacitatea.
Întrebări frecvente
-
Î1: Pentru ce este folosită o mașină VMC?
Un centru de prelucrare vertical este utilizat pentru frezare, găurire, filetare, găurire și conturare a metalului și a altor materiale de inginerie, de obicei pentru suporturi, carcase, plăci și cavități de matriță.
-
Î2: De ce să alegeți un centru de prelucrare vertical?
Un centru de prelucrare vertical oferă o configurare simplă, vizibilitate clară a zonei de tăiere și o amprentă mai mică în comparație cu multe alte configurații pentru producția generală de piese.
-
Î3: Care sunt componentele principale ale unui VMC?
Componentele de bază includ axul și motorul, structura axului cu șuruburi cu bile și ghidaje, masa de lucru, schimbătorul automat de scule, dulapul de control CNC și sistemul de răcire.
-
Î4: Cum controlează CNC o mașină VMC?
Controlul CNC citește instrucțiunile programate și coordonează servomotoarele pe fiecare axă, viteza axului și schimbătorul de scule, folosind dispozitive de feedback pentru a corecta poziția în timpul prelucrării.
-
Î5: Ce operațiuni poate efectua un VMC?
Un centru de prelucrare vertical poate efectua frezare frontală, frezare cu fante, găurire, filetare, alezare, găurire și profilare de contur, împreună cu finisarea cavității matriței pentru multe tipuri de piese.
-
Î6: Susțineți OEM și ODM?
Sprijin.
-
Q7: De ce să ne alegeți?
Cercetare și dezvoltare independentă, echipă profesionistă, cu o istorie lungă.
-
Î8: Ambalajul dumneavoastră poate asigura siguranța produsului?
Can.
-
Î9: Care este diferența dintre un VMC și un centru de prelucrare orizontal?
Un VMC are un ax vertical, potrivit pentru piese plate și lucrări de matriță cu o configurare mai simplă, în timp ce un centru de prelucrare orizontal favorizează producția grea pe mai multe părți cu automatizarea paleților.
-
Î10: Cum determin dimensiunea potrivită a mesei pentru piesele mele?
Începeți cu plicul pentru piesa cea mai mare, plus dispozitivul de fixare și spațiul sculei, apoi comparați-l cu cursa X, Y și Z a modelelor de centru de prelucrare vertical aflate în analiză.


Dacă sunteți interesat de produsele noastre, vă rugăm să ne consultați.
DETALII DE CONTACT
Nantong New Era Technology Co., LTD
- Parc industrial de cinci stele, districtul Chongchuan, orașul Nantong, provincia Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produse
Link rapid
Terminal mobil
NANTONG NEW ERA TECHNOLOGY CO., LTD Toate drepturile rezervate. Producători de centre de prelucrare CNC Fabrică de centre de prelucrare din China
