


Știri din industrie
Ghid de selecție a mașinii CNC Sinker EDM
 2026.07.23
 Știri din industrie
Ghid de selecție
Ce este a Mașină EDM Sinker
A Sinker EDM mașina modelează o piesă de prelucrat coborând un electrod format în material, în timp ce o serie rapidă de scântei electrice erodează suprafața pentru a se potrivi cu geometria electrodului. Acest proces, numit în general scufundarea matrițelor EDM, îndepărtează materialul prin eroziune controlată prin scânteie, mai degrabă decât prin forța de tăiere, motiv pentru care duritatea are un efect redus asupra performanțelor unei mașini EDM cu scufundare a matriței. Electrodul și piesa de prelucrat stau scufundate în fluid dielectric și fiecare scânteie îndepărtează o cantitate mică de material până când cavitatea finită oglindește forma electrodului.
O mașină de scufundare a matriței, numită uneori o mașină de electroeroziune cu ram, este unealta standard pentru producerea de cavități de matriță, amprente de matriță și alte geometrii interne complexe, care sunt dificil sau imposibil de atins cu o unealtă de tăiere rotativă. O electroerosiune CNC modernă adaugă controlul axelor programabile și cicluri de orbitare peste acest proces de bază, motiv pentru care majoritatea achizițiilor curente de mașini EDM sunt bazate pe CNC, mai degrabă decât unități operate manual.
Cum funcționează EDM Die Sinking
Ciclul de eroziune prin scânteie
Îndepărtarea materialului are loc prin mii de descărcări electrice individuale în fiecare secundă, fiecare vaporizând o cantitate microscopică de material atât din electrod, cât și din piesa de prelucrat. Deoarece electrodul se uzează și în timpul acestui ciclu, materialul electrodului și setările de descărcare sunt alese împreună pentru a echilibra viteza de îndepărtare față de cât de multă formă a electrodului trebuie păstrată pentru o trecere de finisare.
Rolul fluidului dielectric
Fluidul dielectric, de obicei un ulei specializat, umple golul dintre electrod și piesa de prelucrat, izolând spațiul până când tensiunea crește suficient pentru a declanșa o scânteie, apoi spălând resturile erodate. Circulația constantă a fluidului și filtrarea împiedică aceste resturi să interfereze cu descărcările ulterioare, ceea ce face parte din motivul pentru care designul rezervorului și capacitatea de filtrare contează la fel de mult ca generatorul însuși.
Materiale prelucrate în mod obișnuit cu Sinker EDM
Deoarece EDM îndepărtează materialul mai degrabă electric decât mecanic, orice material conductiv electric poate fi prelucrat, în general, indiferent de duritate sau tenacitate. Tabelul de mai jos prezintă materialele asociate frecvent cu o mașină EDM.
| Material | Interval tipic de duritate | Prelucrabilitate cu Sinker EDM | Utilizare comună |
|---|---|---|---|
| Oțel de scule întărit | Până la 60 până la 65 HRC | Neafectat de duritate, deoarece îndepărtarea este termică și electrică | Cavități de matriță de injecție |
| Aliaj de titan | Duritate moderată, duritate ridicată | Prelucrabil în ciuda durității care provoacă sculele de tăiere | Componente aerospațiale și medicale |
| Carbură de tungsten | Duritate foarte mare | Prelucrabil prin eroziune prin scânteie acolo unde măcinarea este lentă | Inserții pentru scule de tăiere și piese de uzură |
| Ceramica conductoare | Duritate mare, fragil | Prelucrabil dacă este conductor electric | Componente specializate rezistente la uzura |
| Oțel inoxidabil | Duritate moderată până la mare | Prelucrabilitate generală bună | Scule medicale și alimentare |
Utilizarea materialului electrodului pe o mașină de scufundare a matriței
Alegerea materialului electrodului afectează rata de uzură, finisajul realizabil și cât de bine se transferă detaliile fine în cavitate. Graficul de mai jos arată un model general de utilizare a materialelor obișnuite ale electrozilor pe o mașină EDM cu scufundare a matriței.
Sinker EDM în comparație cu sârmă EDM și frezare CNC
Sinker EDM este una dintre mai multe moduri de a produce o cavitate sau o caracteristică de precizie, iar compararea acesteia cu EDM cu sârmă și frezarea CNC ajută la clarificarea unde se potrivește cel mai bine o mașină EDM cu scufundare. Diagrama radar de mai jos prezintă cinci atribute practice pentru toate cele trei metode.
- Sinker EDM
- EDM cu fir
- Frezare CNC
Rata de îndepărtare a materialului prin setarea curentului de descărcare
Creșterea curentului de descărcare pe o mașină EDM accelerează îndepărtarea materialului, dar modifică și finisarea suprafeței și uzura electrodului, motiv pentru care trecerile de degroșare și finisare se desfășoară de obicei la setări diferite. Graficul cu linii de mai jos ilustrează o relație generală între curentul de descărcare și rata relativă de îndepărtare.
Finisare tipică a suprafeței în funcție de etapa de prelucrare
Finisajul suprafeței pe o mașină EDM cu scufundare cu matriță se îmbunătățește pe măsură ce procesul trece de la degroșare la treceri de finisare progresiv mai fine. Graficul de mai jos prezintă o valoare generală Ra, măsurată în micrometri, asociată fiecărei etape.
Clasa mașinii și specificații de referință
Potrivirea dimensiunii rezervorului de lucru și a capacității de greutate a electrodului la cel mai mare bloc de matriță sau cavitate din producție evită aflarea la mijlocul proiectului că o mașină este subdimensionată. Tabelul de mai jos grupează clasele obișnuite de mașini de electroeroziune CNC cu plată în funcție de intervalul de specificații generale.
| Clasa de mașini | Dimensiunea rezervorului de lucru | Greutatea maximă a electrodului | Precizia poziționării |
|---|---|---|---|
| Mic | 400 x 300 x 250 mm | Până la 50 kg | Plus sau minus 0,005 mm |
| Mediu | 650 x 450 x 350 mm | Până la 150 kg | Plus sau minus 0,005 mm |
| Mare | 1000 x 700 x 500 mm | Până la 500 kg | Plus sau minus 0,008 mm |
| Extra Large | 1500 x 1000 x 700 mm | Până la 1000 kg | Plus sau minus 0,01 mm |
Flux de lucru tipic de producție EDM cu scufundare a matrițelor
O cavitate finită produsă pe un EDM cu plată CNC trece în general prin aceeași secvență largă, indiferent de complexitatea piesei. Etapele de mai jos conturează acest flux general.
- 1 Proiectarea și fabricarea electrozilor
- 2 Configurarea și alinierea piesei de prelucrat
- 3 Trecerea de degroșare
- 4 Trecere de semi-finish
- 5 Finish Pass
- 6 Curățare și inspecție
Unde sunt folosite mașini Sinker EDM
Precizia și independența durității mașinii de electroeroziune cu matriță fac din aceasta o alegere standard în mai multe setări de producție.
-
Cavități de matriță și matriță
Matriță prin injecție și scule turnate sub presiune unde geometria cavității interne nu poate fi atinsă cu o unealtă de tăiere rotativă.
-
Componente aerospațiale
Găuri de răcire și caracteristici complexe în piesele din titan și din superaliaje, unde tăierea convențională este dificilă.
-
Matrite pentru dispozitive medicale
Cavități cu detalii fine, care necesită un finisaj neted și o consistență dimensională strânsă pe perioade lungi de producție.
-
Scule și poansonuri întărite
Componentele de poanson și matriță prelucrate după întărire, deoarece eroziunea prin scânteie nu este afectată de starea de întărire a materialului.
Alegerea unui producător de mașini EDM cu matriță
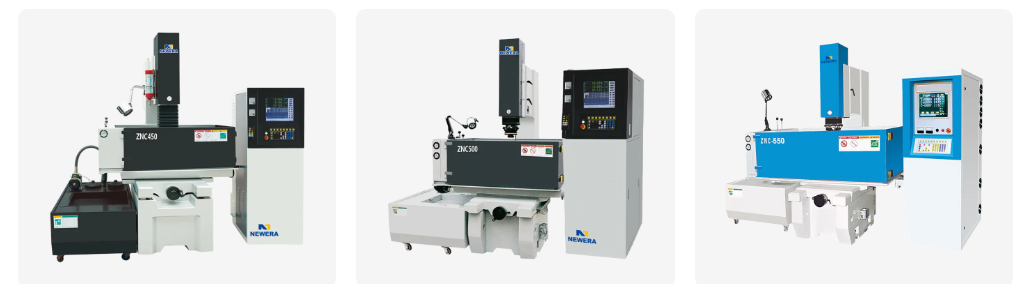
Lucrul cu un furnizor dedicat de mașini EDM cu scufundare CNC în loc de un reseller general de mașini-unelte are de obicei sens odată ce un magazin are nevoie de software de control specific, dimensiunea rezervorului sau funcții de automatizare. Câteva puncte de control practice ajută la restrângerea căutării între opțiunile pentru o mașină EDM cu scufundare OEM.
- Confirmați că sistemul de control acceptă modelele de mișcare a electrozilor și ciclurile de orbitare de care va avea nevoie programul de scule.
- Verificați dimensiunea rezervorului de lucru și capacitatea de greutate a electrodului față de cea mai mare matriță sau bloc de cavitate așteptat în producție.
- Examinați răspunsul servo și performanța controlului intervalului, deoarece acest lucru afectează cât de consecvent este menținută decalajul în timpul unei treceri lungi de finisare.
- Întrebați despre tipul de generator și cum se reglează energia de descărcare între trecerile de degroșare și de finisare.
- Priviți filtrarea fluidului dielectric și capacitatea de circulație, deoarece curățenia fluidului afectează atât calitatea finisajului, cât și uzura electrodului.
Un număr de cumpărători caută o bază de producători de mașini EDM din China, odată ce volumul sau nevoile de personalizare cresc, în mare parte din cauza concentrării dezvoltării software de control, a proiectării generatorului și a capacității de construire mecanică într-o singură regiune de aprovizionare. Aici este și locul în care o mașină EDM automată cu scufundare a matriței, construită cu schimbarea automată a electrozilor și caracteristici de ciclu nesupravegheat, tinde să fie cel mai ușor de aprovizionat alături de modelele standard de rezervoare manuale.
Context de fabricație
Nantong New Era Technology Co., LTD sa concentrat pe dezvoltarea, proiectarea și producerea de mașini cu control numeric și mașini-unelte CNC de mai bine de 20 de ani, susținută de o echipă care acoperă dezvoltarea tehnologiei, producția și serviciul de vânzări.
- Experiență 20 de ani
- Model de afaceri Dezvoltare de mașini EDM OEM și ODM
- Capacitatea de bază Proiectare și producție de mașini-unelte CNC
- Facilitate Centru de productie si montaj
Funcționând ca producător de mașini EDM OEM și companie de mașini de scufundare ODM EDM, echipa lucrează cu clienții pentru a potrivi configurația mașinii, cum ar fi dimensiunea rezervorului, setările generatorului și software-ul de control, cu piesele care sunt produse, bazându-se pe evoluțiile în curs în domeniu pentru a perfecționa designul mașinii în timp.
Ce să verificați înainte de a cumpăra o mașină cu matriță
- Solicitați o încercare a probei de cavitate pe un material reprezentativ înainte de a vă angaja la o comandă completă.
- Verificați că software-ul de control acceptă biblioteca de electrozi și modelele orbitale pe care programele dvs. de scule le folosesc deja.
- Confirmați deplasarea axei și dimensiunea rezervorului în raport cu cel mai mare bloc de matriță așteptat, nu doar cu dimensiunea medie a piesei.
- Analizați cât de ușor pot fi procurate consumabile, cum ar fi filtrele și suporturile de electrozi, pentru funcționarea continuă.
- Discutați despre instruire și asistență de configurare pentru sistemul de control, astfel încât noi programe să poată fi construite fără o curbă lungă de învățare.
Întrebări frecvente
-
Î1. Ce este o mașină EDM cu scufundare
O mașină EDM cu scufundare, numită și mașină cu matriță sau mașină EDM cu ram, modelează o piesă de prelucrat coborând un electrod format în material, în timp ce scânteile electrice repetate erodează suprafața pentru a se potrivi cu forma electrodului.
-
Q2. Cum funcționează scufundarea matrițelor EDM
Un electrod modelat și piesa de prelucrat sunt scufundate în fluid dielectric și o serie de descărcări electrice rapide între cele două erodează materialul din piesa de prelucrat în modelul electrodului.
-
Q3. Ce este EDM cu scufundare a matriței
EDM cu scufundare cu matriță este denumirea generală a procesului pentru utilizarea unei mașini EDM cu scufundare pentru a forma cavități, cum ar fi amprente de matriță și matriță, prin eroziune controlată prin scânteie, mai degrabă decât prin scule de tăiere.
-
Î4. Ce este ram EDM
Ram EDM este un alt nume comun pentru sinker EDM, referindu-se la berbecul care conduce electrodul în jos în piesa de prelucrat în timpul ciclului de prelucrare.
-
Î5. Ce materiale poate mașina EDM
EDM funcționează pe orice material conductiv electric, care acoperă majoritatea oțelurilor pentru scule, oțel inoxidabil, aliaje de titan, carbură de tungsten și diverse ceramice conductoare.
-
Î6. Can EDM oțel călit la mașină
Da, deoarece îndepărtarea materialului are loc prin descărcare electrică mai degrabă decât prin forța de tăiere, duritatea are un efect redus asupra modului în care funcționează procesul.
-
Î7. Poate mașină EDM titan
Da, aliajele de titan sunt prelucrate în mod obișnuit cu EDM, în special pentru componente aerospațiale și medicale, unde duritatea lor face tăierea convențională mai dificilă.
-
Î8. Poate tăia carbura prin electroeroziune
Da, carbura de tungsten este o aplicație obișnuită pentru electroeroziune, în special pentru inserțiile de scule de tăiere și piesele de uzură unde șlefuirea singură ar fi lentă și dificilă.
-
Q9. Cât de precisă este prelucrarea EDM
Precizia de poziționare pe o mașină EDM cu scufundare bine întreținută se încadrează în mod obișnuit într-un interval de aproximativ plus sau minus 0,005 mm, deși cifra exactă depinde de clasa mașinii și de setările procesului.
-
Q10. Ce finisaj de suprafață poate obține EDM
Finisarea suprafeței depinde de stadiul de prelucrare, cu treceri brute care lasă o textură mai grosieră și treceri de finisare capabile să atingă o suprafață fină, aproape de oglindă.


Dacă sunteți interesat de produsele noastre, vă rugăm să ne consultați.
DETALII DE CONTACT
Nantong New Era Technology Co., LTD
- Parc industrial de cinci stele, districtul Chongchuan, orașul Nantong, provincia Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produse
Link rapid
Terminal mobil
NANTONG NEW ERA TECHNOLOGY CO., LTD Toate drepturile rezervate. Producători de centre de prelucrare CNC Fabrică de centre de prelucrare din China
