


Știri din industrie
Acasă / Știri / Știri din industrie / Mașini de frezat CNC explicate: tipuri, specificații cheie și un ghid practic de cumpărare
Mașini de frezat CNC explicate: tipuri, specificații cheie și un ghid practic de cumpărare
 2026.08.13
 Știri din industrie
Două magazine pot cumpăra centre de prelucrare verticale care arată similar pe hârtie, totuși unul produce piese consistente ani de zile, în timp ce celălalt luptă împotriva zgomoturilor, a derivei termice și a defecțiunilor repetate de control. Diferența este rareori prețul autocolantului. Se află în structura mașinii, specificațiile axului, cursele axei și sistemul de control - componentele ascunse sub tablă.
Acest ghid explică cum sunt clasificate mașinile de frezat CNC, ce specificații merită o privire atentă și cum să potriviți o mașină cu piesele pe care le tăiați efectiv. Folosiți-l pentru a selecta modele cu încredere, în loc să vă bazați pe afirmațiile din broșură.
Ce a Mașină de frezat CNC face
O mașină de frezat CNC îndepărtează materialul cu o freză rotativă în mai multe puncte. Piesa de prelucrat este fixată pe o masă, în timp ce axul urmează coordonatele X, Y și Z programate pentru a produce fețe plate, fante, buzunare, găuri și contururi complexe din metal, plastic și compozite.
Deoarece fiecare mișcare urmează coordonatele digitale, mașina înlocuiește abilitățile manuale cu o precizie repetabilă: o piesă tăiată dimineața este identică cu o piesă tăiată după-amiaza, atâta timp cât mașina rămâne rigidă și stabilă termic. Această stabilitate este determinată de structura structurală de mai jos.
Dispunerea tipică a centrului de prelucrare verticală: calea de încărcare trece de la bază prin coloană și capul axului și de la bază prin masă până la piesa de prelucrat.
Fiecare gram de vibrație dintre unealtă și piesa de prelucrat apare pe finisajul suprafeței. De aceea structura vine înaintea caracteristicilor : o bază mai grea, piese turnate cu nervuri corespunzător și ghidaje liniare de înaltă calitate contează mai mult decât o listă lungă de opțiuni.
Structura mai întâi: verticală, orizontală sau portal
Înainte de a compara mărcile, decideți structura mașinii. Acesta definește piesele pe care le puteți realiza, rata de producție și spațiul de care aveți nevoie.
Centre de prelucrare verticale
VMC-urile montează axul vertical și sunt clasa cea mai comună. Ele oferă cea mai largă versatilitate: configurare ușoară, accesibilitate bună și o amprentă compactă. Cursa tipică a axei X variază de la aproximativ 500 mm la mașinile compacte până la 1300 mm la modelele cu cursă mare, care acoperă plăci plate, inserții de matriță și carcase. Pentru majoritatea magazinelor de muncă, un VMC este punctul de plecare corect.
Centre de prelucrare orizontale
HMC-urile poziționează axul orizontal. Așchiile se îndepărtează de tăiere, iar structura cu cadru închis oferă o rigiditate ridicată pentru frezarea grea. Piesele prismatice care necesită prelucrare pe patru laturi beneficiază de o masă rotativă sau un schimbător de paleți, ceea ce reduce setările. Magazinele axate pe producție aleg această clasă atunci când o poziționare repetabilă și un randament ridicat contează. Pentru o privire mai profundă, citiți de ce este ales un centru de prelucrare orizontal pentru prelucrarea de precizie. Un paletizat Centru de prelucrare orizontal HMC80 aduce mai multe fețe la îndemână într-un singur ciclu.
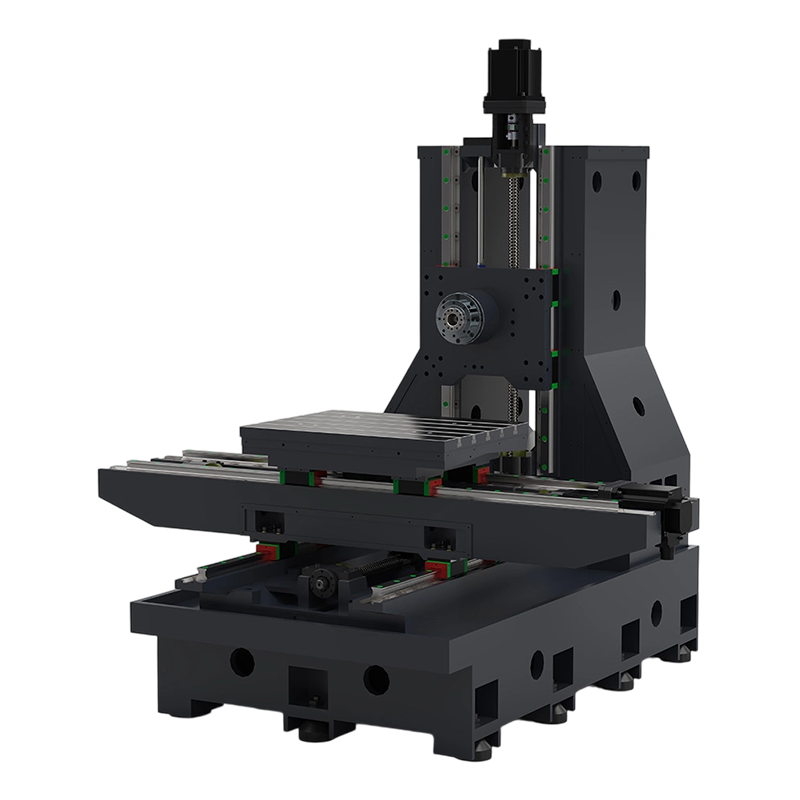 HMC80 Producători de centre de prelucrare orizontale, Companie - Nantong New Era Techn Nantong New Era Technology Co., Ltd este producător și companie de centru de prelucrare orizontal OEM/ODM HMC80 din China, urmărirea utilizării... Vizualizare produs →
Centre de prelucrare tip portal
În loc de o coloană în mișcare, o mașină tip portal transportă axul pe o traversă susținută de două coloane. Această structură se ocupă de piese de prelucrat foarte mari: plăci cu distanțe lungi, matrițe mari, piese structurale și aerospațiale. A Centru de prelucrare tip portal PL2016 oferă o cursă pe axa X de aproximativ 2000 mm și o cursă pe axa Y de aproximativ 1600 mm, ceea ce se traduce direct în cea mai mare parte pe care o puteți încărca într-o singură configurație. Arhitectura este explicată mai detaliat în articolul nostru despre ce este un centru de prelucrare tip portal.
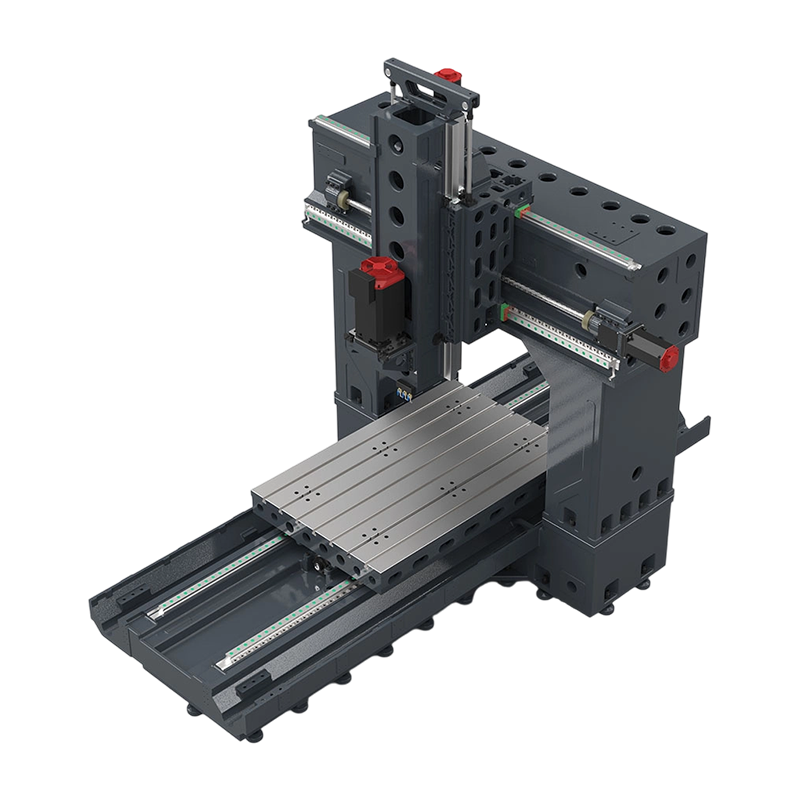 PL2016 Producători de centre de prelucrare prin portal, Companie - Nantong New Era Technolo Nantong New Era Technology Co., Ltd este producător și companie din China OEM/ODM PL2016 Gantry Machining Center, Pursuit of UsabilityEmplo... Vizualizare produs →
| Structura | Călătorie tipică X | Cel mai potrivit pentru | Spațiu și amenajări |
|---|---|---|---|
| Centru de prelucrare vertical | 500-1300 mm | Piese plate, inserții de matriță, carcase, lucrări generale | Compact; configurare simplă |
| Centru de prelucrare orizontal | 500-1000 mm | Piese prismatice, producție mare, lucru cu mai multe fețe | Mai mare cu sistem de paleți |
| Centru de prelucrare cu portic | 1500-4000 mm | Matrice mari, plăci lungi, piese structurale | Cea mai mare amprentă la sol |
Cinci specificații care contează mai mult decât marketingul
Deplasarea axei: potriviți plicul, nu supradimensionați
Cursurile X, Y și Z definesc întinderea maximă a piesei de prelucrat. O regulă simplă: alege cel mai mic plic care se potrivește pieselor tale cu spațiu pentru scule și accesorii, deoarece mașinile mai mari costă mai mult, consumă mai multă energie și ocupă mai mult spațiu pe podea.
Cursarea axei X determină lungimea maximă a piesei pe care o puteți prelucra într-o singură configurare. Valorile sunt indicative pentru clasele comune; verificați cifrele exacte în raport cu fișa tehnică a constructorului.
Dacă cea mai mare parte a dvs. se potrivește în interior cu aproximativ 850 mm pe 500 mm, an centru de prelucrare vertical economic EV850 păstrează plicul sincer fără a plăti pentru o masă mai mare.
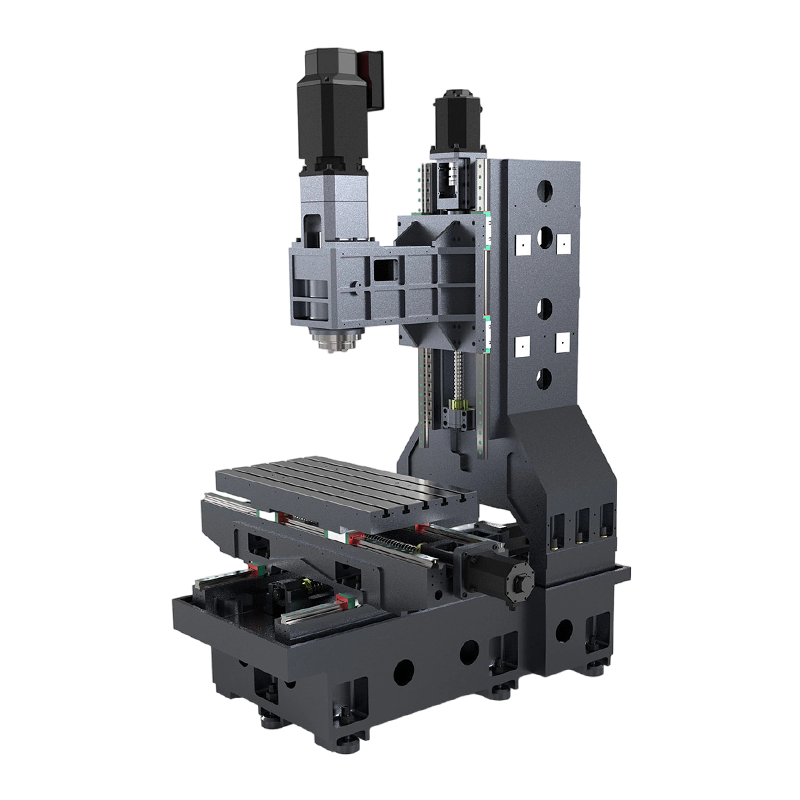 Economic VMC EV850 Producători, Companie - Nantong New Era Technology Co., Lt Nantong New Era Technology Co., Ltd este o companie și o companie economică din China OEM/ODM VMC EV850, urmărirea uzabilității. Folosește un sofisticat... Vizualizare produs →
Conicitatea axului, puterea și viteza
Axul este inima mașinii. Fusoarele BT40 se ocupă de frezare ușoară până la medie la viteze de până la aproximativ 10.000-12.000 rpm; Axele BT50 oferă mai mult cuplu și rigiditate pentru tăieri grele în oțel și titan la viteze mai mici. Potriviți axul cu materialul: viteza mare ajută aluminiul; cuplul mare la turații mici contează pentru oțel .
Acuratețea poziționării și repetabilitate
Majoritatea VMC-urilor standard noi declară precizia de poziționare în intervalul 0,005-0,02 mm, cu repetabilitate în jur de 0,003-0,01 mm. Tratați fișa de date ca o bază de referință, nu o garanție. Solicitați constructorului rezultatele calibrării cu laser și solicitați o tăiere de probă în condiții reale de tăiere. Precizia este o proprietate a întregului sistem al mașinii, nu o singură componentă.
Sistem de control, scule și opțiuni
Verificați controlul CNC pentru ușurința de programare, dimensiunea memoriei și ciclurile fixe. Un magazin de scule cu 20-30 de buzunare acoperă majoritatea lucrărilor. Lichidul de răcire prin ax și un transportor de așchii nu sunt opțiuni de lux; reduc timpul de ciclu și prelungesc durata de viață a sculei.
Potriviți mașina la material, complexitate și volum
Material
Aluminiul și materialele plastice permit viteze mari ale axului și viteze de avans agresive. Oțelul și oțelul inoxidabil necesită cuplu și rigiditate. Materialele întărite peste aproximativ 50 HRC necesită în general șlefuire sau EDM mai degrabă decât frezare. O mașină care taie eficient aluminiul nu va tăia neapărat bine oțelul.
Complexitatea părții
Mașinile cu trei axe manipulează fețe plate, buzunare și găuri - majoritatea lucrărilor de prelucrare. O a patra axă adaugă rotație indexată pentru piesele care necesită prelucrare pe mai multe fețe. Mașinile cu cinci axe excelează la suprafețe complexe conturate, dar costurile și cerințele lor de programare sunt mai mari. Prelucrarea cu matrițe cu detalii fine și prelucrarea cu grafit aparțin unei clase separate de mașini de mare viteză, ale căror principii de lucru și aplicații ale mașinilor de gravat și frezat le-am acoperit separat.
Volumul productiei
Magazinele de joburi cu volume reduse beneficiază de un VMC flexibil. Producătorii de volum mare preferă un HMC cu automatizare pentru paleți pentru a reduce timpul de inactivitate. Lucrările mari dintr-o singură piesă aparțin unei mașini tip portal. Graficul radar de mai jos compară cele trei structuri pe baza criteriilor care contează cel mai mult în practică.
Compararea capacității relative ale structurilor mașinilor. Scorurile sunt orientative orientative, nu valori măsurate.
Costul total și riscurile de achiziție
Costul total de proprietate
Prețul de achiziție este doar o parte din poveste. În primul an, montajul și instalarea, sculele și menținerea lucrărilor, gestionarea lichidului de răcire și a așchiilor, instruirea și întreținerea preventivă pot adăuga o pondere substanțială la investiția inițială. O mașină care costă mai mult în avans, dar care păstrează precizia mai mult timp este adesea mai ieftină peste cinci ani.
Cele mai frecvente greșeli de cumpărare
- Alegerea unui ax cu putere redusă pentru cel mai dur material pe care îl tăiați.
- Cumpărarea unui plic prea mic pentru lucrări viitoare.
- Ignorând controlul așchiilor și capacitatea lichidului de răcire pentru lucrări de volum mare.
- Omiterea verificării preciziei și acceptarea valorilor fișei de date la valoarea nominală.
- Trecând cu vederea timpul de livrare a pieselor de schimb și disponibilitatea service-ului local.
Cumpărați de la un constructor pe care îl puteți inspecta și cu care puteți vorbi direct. Confirmați în scris disponibilitatea pieselor de schimb, termenii garanției și suportul de instalare înainte de a semna.
Când CNC EDM completează frezarea
Frezarea nu poate atinge orice geometrie. Cavitățile adânci, colțurile interioare ascuțite și materialele întărite sunt domeniul EDM cu scufundare. Multe magazine de matrițe desfășoară ambele procese una lângă alta: mașina de frezat degroșează forma, iar EDM finisează detaliile. Dacă munca dumneavoastră implică cavități complexe ale matriței, o mașină CNC EDM este o investiție complementară, nu un concurent pentru frezare.
Întrebări frecvente ale mașinii de frezat CNC
Î1. Mașină de frezat CNC vs router CNC: care este diferența?
O mașină de frezat este construită pentru metal: piese turnate rigide, un ax cu cuplu mare și toleranțe strânse. Un router este mai ușor și mai rapid, conceput pentru lemn, materiale plastice și materiale moi. Dacă tăiați zilnic oțel sau aluminiu, aveți nevoie de o mașină de frezat.
Q2. Cât costă o mașină de frezat CNC?
Centrele de prelucrare verticale economice încep de obicei în intervalul 30.000-60.000 USD. Mașinile de înaltă performanță costă mai mult, iar sistemele portal sau orizontale depind în mare măsură de dimensiune și opțiuni. Comparați întotdeauna costul total instalat.
Q3. Ce materiale poate tăia o mașină de frezat CNC?
Aluminiul, oțelul, oțelul inoxidabil, titanul, alama, materialele plastice și compozitele sunt comune. Materialele mai moi permit viteze mari; materialele mai dure necesită cuplu, rigiditate și viteze de avans mai mici.
Î4. Care este diferența dintre 3 axe, 4 axe și 5 axe?
Mașinile cu 3 axe se mișcă în X, Y și Z. 4 axe adaugă o axă rotativă pentru rotație indexată sau continuă. 5 axe adaugă două axe rotative pentru suprafețe complexe conturate. Majoritatea pieselor de zi cu zi sunt lucrări pe 3 axe.
Î5. Mașină de frezat verticală vs orizontală: care este diferența?
O mașină verticală îndreaptă axul în jos spre masă - configurație ușoară și foarte versatilă. O mașină orizontală plasează axul paralel cu masa, oferind o mai bună evacuare a așchiilor și rigiditate pentru lucrările de producție.
Î6. Care este precizia unei mașini de frezat CNC?
Mașinile noi standard declară de obicei o precizie de poziționare de 0,005-0,02 mm și repetabilitate de 0,003-0,01 mm. Verificați valorile cu rezultatele calibrării cu laser și cu o tăietură de test înainte de a accepta livrarea.


Dacă sunteți interesat de produsele noastre, vă rugăm să ne consultați.
DETALII DE CONTACT
Nantong New Era Technology Co., LTD
- Parc industrial de cinci stele, districtul Chongchuan, orașul Nantong, provincia Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produse
Link rapid
Terminal mobil
NANTONG NEW ERA TECHNOLOGY CO., LTD Toate drepturile rezervate. Producători de centre de prelucrare CNC Fabrică de centre de prelucrare din China
