


Știri din industrie
Acasă / Știri / Știri din industrie / Centrele de prelucrare CNC explicate: tipuri, specificații cheie și cum să alegeți
Centrele de prelucrare CNC explicate: tipuri, specificații cheie și cum să alegeți
 2026.09.23
 Știri din industrie
Un antreprenor de prelucrare mecanică ne-a adus odată o ofertă pentru 2.000 de carcase de pompă cu o cerință simplă: o toleranță a alezajului de ±0,008 mm, documentată pe fiecare piesă. Morile manuale ale magazinului ar putea atinge acest număr într-o zi bună, dar nu schimb după schimb și nu cu înregistrările de măsurare cerute de client. Comanda a ajuns la un magazin care gestionează centre de prelucrare CNC. Întrebarea proprietarului de după aceea a fost exact cea pe care fiecare cumpărător ar trebui să o pună: de ce tip de centru de prelucrare am de fapt nevoie și de ce specificații decid cu adevărat dacă va câștiga bani?
Ce definește un centru de prelucrare CNC?
Puneți un centru de prelucrare lângă o mașină de frezat CNC pe un atelier și diferența vizibilă este schimbătorul automat de scule (ATC). Un centru de prelucrare CNC este o mașină-uneltă cu control numeric computerizat, concepută pentru a efectua frezare, găurire, găurire, filetare și alezare într-o singură configurație, trăgând unelte dintr-o magazie și schimbându-le fără mâinile operatorului. Această singură capacitate transformă o operație de tăiere cu o singură sculă într-un proces secvenţial: mașina poate să înfrunte piesa, să-i găurize găurile, să găurize diametrele critice și să bată filetele - totul într-un singur ciclu de program.
De ce contează asta din punct de vedere al costurilor? Pentru că fiecare schimbare manuală a sculei este o sursă de variație. Scula se așează diferit în suport, cuplul de strângere al operatorului diferă, iar starea de încălzire a arborelui se schimbă. Un centru de prelucrare elimină aceste variabile, motiv pentru care repetabilitate, nu viteza, este adevăratul motiv pentru care magazinele se modernizează. Schema de mai jos arată principalele componente pe care le veți evalua pe orice centru de prelucrare — coloana, capul axului cu antrenamentul său, masa de lucru, magazinul de scule, panoul de control și baza care poartă întreaga structură.
Componentele principale ale unui centru de prelucrare CNC
Pentru o prezentare mai detaliată a modului în care sistemul de control coordonează schimbările axului, axelor și sculei, ghidul nostru pentru ce este un centru de prelucrare CNC și de ce contează explică pas cu pas bucla de control.
Cele trei configurații principale
Aproape fiecare centru de prelucrare de pe piață se încadrează în trei familii. Alegerea este determinată de forma piesei de prelucrat, de numărul de fețe care necesită prelucrare și de dimensiunea piesei.
Centre de prelucrare verticale (VMC)
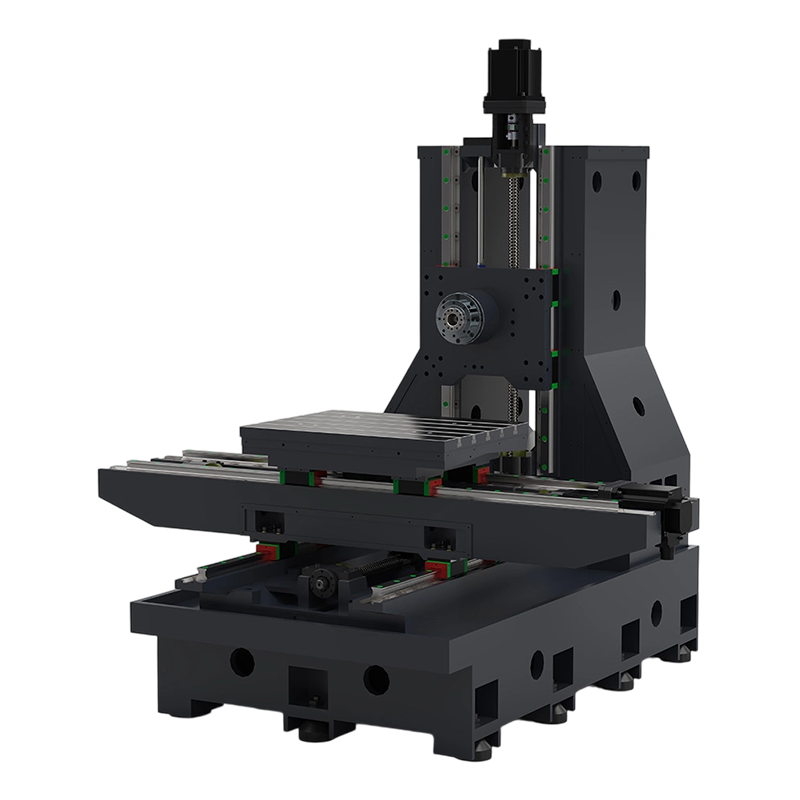
VMC menține axul perpendicular pe masă. Este valoarea implicită pentru piese plate, plăci de matriță, suporturi și orice piesă de prelucrat ale cărei caracteristici critice sunt accesibile de sus. Configurarea este simplă, deoarece masa este deschisă pe trei laturi, iar investiția inițială este cea mai mică dintre cele trei familii. Pentru un atelier care decupează piese de producție tipice de până la aproximativ 1.000 mm în cursa X, un VMC oferă cel mai bun raport între capacitate și capitalul investit. VMC economic EV850 este un punct de intrare reprezentativ pentru magazinele care trec de la frezarea manuală.
 Centru de prelucrare vertical economic EV850 pentru ateliere de producție Acest VMC oferă un punct de intrare accesibil pentru magazinele care trec de la frezare manuală, cu un design care ușurează încărcarea macaralei, accesul la întreținere și operarea HMI cu o singură cheie. Vizualizare produs →
Centre de prelucrare orizontale (HMC)
Rotiți axul cu 90 de grade și obțineți HMC. Orientarea orizontală permite așchiilor să cadă departe de unealtă și de piesa de prelucrat, ceea ce îmbunătățește durata de viață a sculei și finisarea suprafeței pe alezajele adânci și piesele cutituite. HMC-urile acceptă, de asemenea, schimbătoarele de paleți în mod mai natural decât VMC-urile, astfel încât acestea domină celulele automate care prelucrează carcase de transmisie, corpuri de supape și carcase de pompe în volume medii spre mari. Centrul de prelucrare orizontal HMC80 prezintă aspectul caracteristic: ax, coloană și un sistem de paleți care poate fi extins într-o celulă cu mai mulți paleți.
 Centru de prelucrare orizontal HMC80 pentru celule automate pentru paleți Cu axul orizontal și configurația prietenoasă pentru paleți, această mașină se potrivește pieselor cu gaură adâncă și cutie și se poate extinde în automatizarea multi-paleți pentru volume medii spre mari. Vizualizare produs →
Centre de prelucrare cu portic
Când piesa de prelucrat depășește aproximativ 1,5 m în cursa X, portalul preia controlul. Axul se deplasează pe un pod susținut de două coloane, în timp ce piesa de prelucrat rămâne staționară pe pat. Acest cadru închis oferă o rigiditate excelentă pe un plic mare, motiv pentru care porturile sunt echipamente standard în atelierele mari de matrițe și matrițe, prelucrarea structurilor aerospațiale și prelucrarea plăcilor grele. Centrul de prelucrare cu portal PL2016 este un exemplu tipic de portal de dimensiuni medii cu 2.000 mm de cursă X.
 PL2016 Centru de prelucrare tip portal pentru piese de prelucrat rigide mari Un portal de dimensiuni medii cu cursă X de 2000 mm, construit pentru lucrări mari de matrițe, matrițe, aerospațiale și plăci unde rigiditatea cadru închis pe un plic mare este esențială. Vizualizare produs →
| Criteriu | VMC | HMC | Gantry |
|---|---|---|---|
| Orientarea axului | Pe verticală | Orizontală | Pe verticală |
| Cea mai bună formă a părții | Piese plate, caracteristici de acces superior | Piese boxy, alezajuri adânci, prelucrare cu mai multe fețe | Plăci mari, matrițe mari, piese structurale lungi |
| Călătorie tipică X | 600–1.380 mm | 630–1.000 mm | 2.000–2.500 mm |
| Evacuare cip | Moderat | Excelent (asistat de gravitație) | Moderat |
| Potenţial de automatizare | Manual sau palet | Palet standard | Manual sau pe șine |
| Indicele de preț relativ | 1.0 | 1,6–1,9 | 2.2–2.8 |
Alegerea dintre aceste familii este rareori despre care dintre ele este „mai bună”. Alegerea între un VMC și un HMC se reduce la geometria piesei și dimensiunea lotului - comparația noastră de VMC vs HMC stabilește regulile de decizie în termeni practici.
Specificații cheie care decid performanța în lumea reală
Patru grupuri de specificații determină dacă un centru de prelucrare își câștigă menținerea: deplasarea axei, performanța axului, capacitatea sculei și sistemul de control. Acestea trebuie revizuite la pachet, deoarece o călătorie mare cu un ax slab sau un magazin de scule mici vor bloca locuri de muncă reale, indiferent de numerele broșurii.
Valorile deplasării axelor corespund specificațiilor de catalog ale modelelor actuale de centre de prelucrare New Era.
Deplasarea axei este primul filtru deoarece definește dimensiunea maximă a piesei. Ca regulă practică, nu cumpărați o mașină a cărei dimensiune cea mai mare a părții este mai mare de 70% din cursa nominală - aveți nevoie de spațiu pentru suportul de lucru, cleme și spațiul liber pentru scule.
| Caietul de sarcini | Intrare VMC | HMC | Gantry |
|---|---|---|---|
| Deplasare de lucru X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2.000 × 1.600 × 800 mm |
| Conicitatea axului | BT40 | BT40 / BT50 | BT50 |
| Gama de viteze a axului | 8.000-12.000 rpm | 6.000-8.000 rpm | 4.000-6.000 rpm |
| Revista de scule capacity | 16–24 unelte | 24-40 de unelte | 16–24 unelte |
| Aplicație tipică | Matrite, console, placi | Carcase, cilindri, celule | Forme mari, plăci aerospațiale |
Viteza axului ar trebui să se potrivească cu materialul dominant. Dacă tăiați în principal oțel, un ax de 8.000 rpm este suficient și produce un cuplu mai bun la turație mai mică decât o unitate de 12.000 rpm; dacă tăiați aluminiu, intervalul mai mare de turații merită costul suplimentar.
Potrivirea mașinii la piesa: o comparație cu radar
Proprietarii de magazine evaluează de obicei o mașină în funcție de șase criterii: flexibilitate de configurare, rigiditate, eficiență a amprentei, disponibilitatea automatizării, capacitate pentru piese mari și eficiență a costurilor. Trasează cele trei configurații și compromisurile devin vizibile.
Comparație calitativă — evaluările reflectă punctele forte tipice ale fiecărei configurații în aplicațiile obișnuite ale atelierului de lucru.
Radarul explică compromisul. Un VMC conduce la flexibilitate și eficiență a costurilor, motiv pentru care rămâne cel mai comun centru de prelucrare. Un HMC conduce la pregătirea automatizării și controlul cipului - răspunsul corect atunci când aceeași familie de piese funcționează luni de zile. Un portal conduce la rigiditate și capacitatea de piese mari, dar plătește o penalizare în amprentă și preț. Alegeți dimensiunea care eșuează cel mai des joburile dvs. actuale și lăsați-o să fie axa decisivă.
Unde centrele de prelucrare își câștigă păstrarea
Centrele de prelucrare CNC sunt utilizate în fiecare segment al producției de precizie. Modelul obișnuit este că, cu cât valoarea piesei de prelucrat este mai mare, cu atât este mai mare impactul financiar al unei singure erori de operator - și cu atât mai puternic este cazul proceselor automate, repetabile. Aplicațiile tipice includ:
- Matriță și matriță: miezuri, cavități și suporturi de electrozi, adesea asociate cu un electroerozator de plată pentru colțuri interioare ascuțite și detalii întărite la care tăietorii nu le pot atinge.
- Automobile: carcase de transmisie, etriere de frână, articulații de direcție și corpuri de pompă în serii medii până la înalte.
- Aerospațial: nervuri structurale, pereți etanși și părți monolitice cu pereți subțiri unde îndepărtarea materialului este mare și rigiditatea este critică.
- Medicală și electronică: carcase pentru instrumente, prototipuri de implant, matrițe de conector și radiatoare unde toleranțele sunt strânse și loturile sunt mici.
În atelierele de matriță, o împărțire obișnuită și eficientă este de a lăsa centrul de prelucrare să facă 70-80 la sută din îndepărtarea materialului și de a utiliza un EDM CNC pentru geometria pe care o freză rotativă nu o poate produce. Această combinație explică de ce producătorii de matrițe tind să investească în ambele tehnologii, mai degrabă decât să parieze pe una.
Costul de proprietate: ce se adună peste cinci ani
Prețul de achiziție este cel mai vizibil număr, dar este cel mai mic util. Pe parcursul a cinci ani, costul deținerii unui centru de prelucrare include scule și menținerea lucrărilor, întreținerea, energia, timpul de programare și costul spațiului în sine. O mașină care rulează în două schimburi își poate justifica prețul în 18 până la 24 de luni; aceeași mașină care funcționează șase ore pe zi poate dura cinci ani. Cumpărați o capacitate pe care o puteți încărca efectiv.
Index indicativ pentru plicuri de lucru comparabile — cotațiile reale depind de opțiuni, sistemul de control și configurație.
Prețul relativ între clase este doar începutul. Suportul și sculele adaugă adesea 10-20% la prețul de achiziție pentru primul set de lucrări. Energia și consumabilele sunt o linie mai mică, dar întreținerea nu este: un VMC de mărime medie are nevoie de un serviciu de inspecție și lubrifiere a arborelui pe un program fix, iar amânarea acestei lucrări creează modelul clasic de defecțiuni în care toleranțele se deplasează și mașina se defectează în timpul unei comenzi de producție și nu în timpul opririi planificate.
Puncte de întreținere care protejează investiția
Planul de întreținere care menține un centru de prelucrare precis nu este complicat, dar trebuie urmat pe un calendar, nu pe un program de criză:
- Fiecare schimb — verificați concentrația lichidului de răcire, lubrifierea căilor și temperatura axului; ascultați zgomotul neobișnuit de tăiere.
- Săptămânal — inspectați brațul magaziei de scule și senzorii de clemă; curățați conicitatea axului.
- Lunar — verificați valorile de reacție și compensare a axei; inspectați capacele de cale pentru așchii.
- Trimestrial — rulați un test de bară pentru a verifica circularitatea și acuratețea diagonalei.
- Anual — alinierea geometrică completă, calibrarea scalei și service-ul sistemului de lubrifiere.
Întreținerea programată este cea mai ieftină asigurare pe care o puteți cumpăra. Un centru de prelucrare menținut la ciclul său de calibrare va păstra toleranță ani de zile; unul care este neglijat va consuma scule scumpe și va relua cu mult înainte de a eșua definitiv.
Întrebări frecvente despre centrele de prelucrare CNC
Î1. Ce este un centru de prelucrare CNC?
Un centru de prelucrare CNC este o mașină-uneltă controlată de computer care efectuează frezare, găurire, găurire, filetare și alezare cu un schimbător automat de scule, astfel încât operațiuni multiple au loc într-un singur ciclu de program fără modificări manuale ale sculei.
Q2. Care este diferența dintre un VMC și un HMC?
Un centru de prelucrare vertical are un ax vertical și se potrivește pieselor plate cu caracteristici în partea de sus. Un centru de prelucrare orizontal are un ax orizontal, o evacuare mai bună a așchiilor și este alegerea mai bună pentru piesele cutie și celulele automate pentru paleți.
Q3. Cât costă un centru de prelucrare CNC?
Un VMC entry-level este cel mai accesibil mod de acces, în timp ce HMC-urile costă de aproximativ 1,5 până la 1,9 ori mai mult, iar portalurile de 2,2 până la 2,8 ori mai mult pentru plicuri comparabile. Costul total de proprietate pe cinci ani include, de asemenea, instrumente, întreținere, energie și programare.
Î4. Ce înseamnă 3 axe, 4 axe și 5 axe?
Ele descriu numărul de axe controlate. O mașină cu 3 axe mișcă X, Y și Z. O mașină cu 4 axe adaugă o masă rotativă. O 5 axe adaugă două axe rotative, astfel încât instrumentul să poată aborda piesa din aproape orice unghi într-o singură configurație.
Î5. Poate un centru de prelucrare să înlocuiască o mașină de frezat CNC?
În majoritatea lucrărilor de producție, da, deoarece centrul de prelucrare adaugă schimbarea automată a sculei, timpi de ciclu mai rapid și o mai bună consistență. Excepția sunt piesele foarte mari, lungi, care au nevoie de anvelopa extinsă a unei mașini de frezat sau portal dedicat.
Î6. Pentru ce este folosit un centru de prelucrare tip portal?
Centrele de prelucrare tip portal sunt utilizate pentru piese de prelucrat mari, cum ar fi baze mari de matriță, plăci structurale aerospațiale și suporturi supradimensionate, unde deplasarea X depășește aproximativ 1,5 m și piesa de prelucrat rămâne staționară sub un pod în mișcare.


Dacă sunteți interesat de produsele noastre, vă rugăm să ne consultați.
DETALII DE CONTACT
Nantong New Era Technology Co., LTD
- Parc industrial de cinci stele, districtul Chongchuan, orașul Nantong, provincia Jiangsu, China
- TEL:+86-19851302688
- E-Mail: [email protected]
Produse
Link rapid
Terminal mobil
NANTONG NEW ERA TECHNOLOGY CO., LTD Toate drepturile rezervate. Producători de centre de prelucrare CNC Fabrică de centre de prelucrare din China
